EN



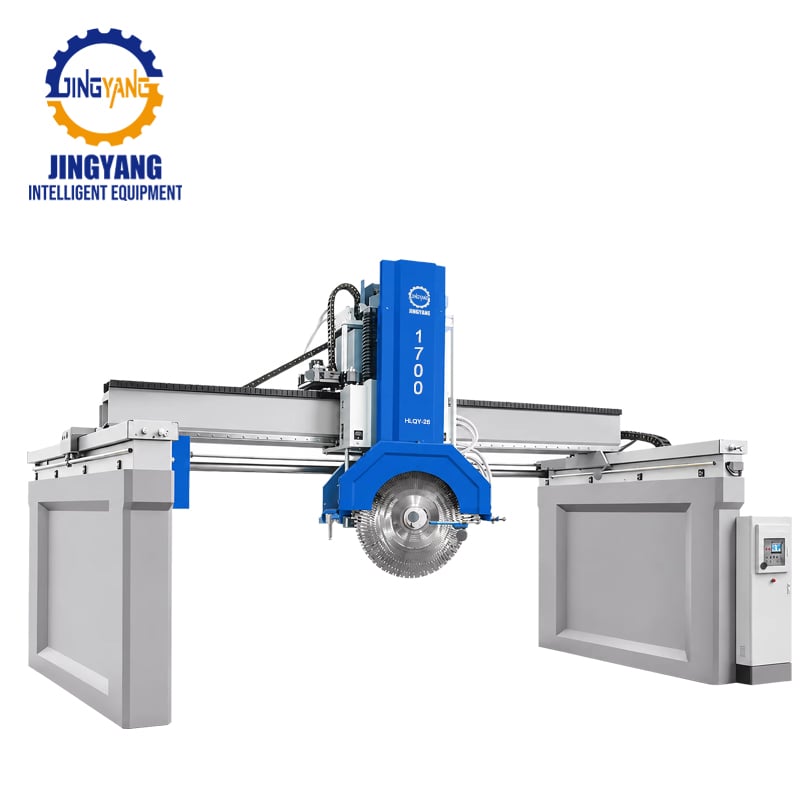
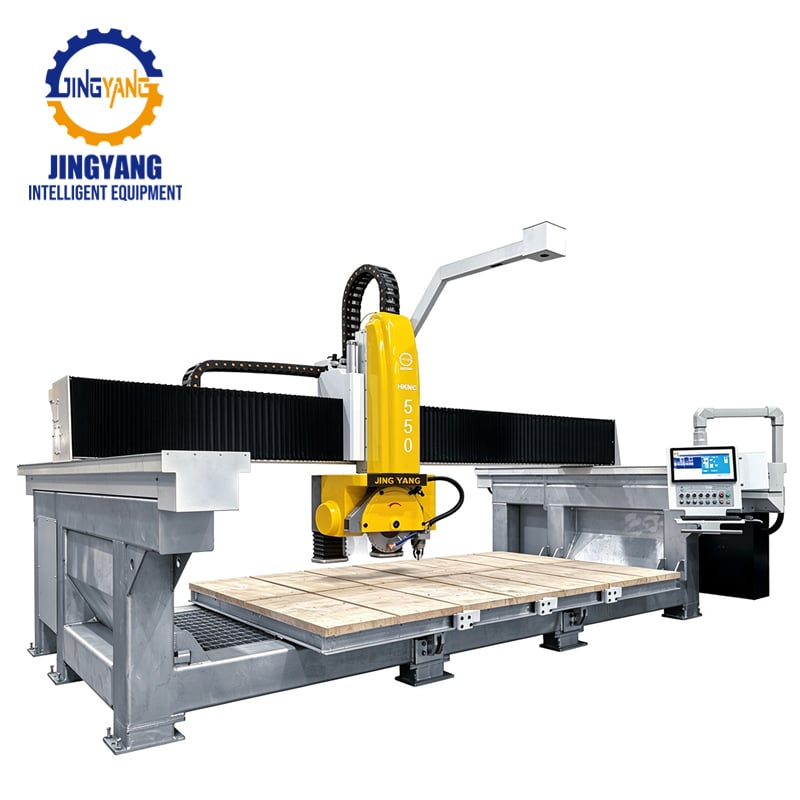
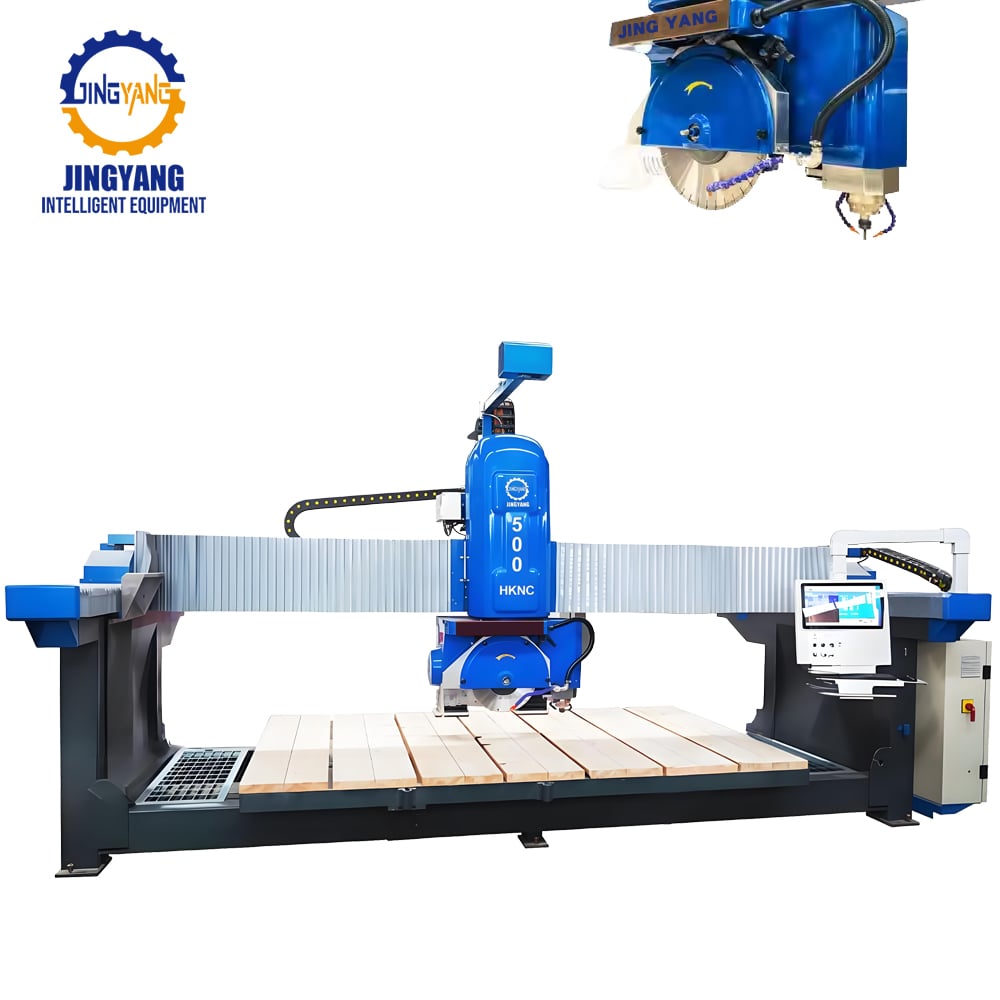
Өнеркәсіптік таңдау тастан қиық машинасы стандартты кесу жабдығына қарағанда өнеркәсіптік таңдау — жоғары көлемді зауыттар үшін операциялық шешім қабылдаудың жоғары деңгейлі риски болып табылады. Бұл салыстырмалы инженерлік нұсқаулықта жеңіл дәрежелі машиналардың көпсмендік жұмыс жүктемесінде қалай сәтсіздікке ұшырайтыны, қандай ауыр дәрежелі тас кесу машинасы жылулық ауытқу мен біліктің тербелісін жоятыны және тығыз гранит, инженерлік кварц пен үлкен табиғи мәрмәр плиталарын өңдеу кезінде шаршы метрге есептелген төмен өндірістік шығындарды қамтамасыз ететін жабдық архитектурасы қарастырылады.
Үздіксіз жұмыс істеу аймағы: Көпсмендік өндіріс нақтылығы
Стандартты фабрикациялық машиналар күндік жұмыс уақыты — алтынан сегіз сағатқа дейін, сонымен қатар ішкі суыту перияды бар жеке сменалық өндіріс кестесіне негізделіп жасалған. Өсетін зауыт осы коммерциялық қондырғыларды жоғары көлемді жеткізу мерзімдерін орындау үшін екі немесе үш смена бойы жұмыс істетуге тырысқан кезде, конструкциялық ашулану тез пайда болады.
Бір өнеркәсіптік тас кесу машинасы 24/7 жұмыс циклі үшін негізден бастап жобаланған. Тәулік бойы жұмыс істейтін жағдайларда машиналар тұрақты механикалық кернеулерге, үйкеліс арқылы пайда болатын жылуға және агрессивті суспензияға ұшырайды. Жеңіл жұмыс режиміндегі қаңылтыр болаттан немесе жылумен өңделмеген қуыс конструкциялық түтіктерден жасалған гантрилер тұрақты жүктеме циклінде иілу бастайды. Тоқтамай жұмыс істеген айлар бойы ішкі дәнекерлеу кернеулері босап, негізгі гантри көпірі тұрақты түрде салынады немесе иіледі.
Сәуле геометриясы онша миллиметрден де аз иілген кезде кесу дәлдігі жоғалады. Таңертең кесілген плита кешке өңделген плиталардың шаршылығына сәйкес келмейді. Керісінше, өнеркәсіптік граниттік жіберу машинасы қалың қабырғалы жәшік тәрізді көпірлер немесе кеңістіктік жылулық кернеуді жою үшін ұзақ уақыт қыздырылатын тығыз сұр темірдің құймаларын қолданады. Бұл механикалық масса тұрақты динамикалық күштерді сіңіреді, сондықтан кесудің маңызды реттеулері жылдар бойы тоқтамай өндіріс жүргізілген кезде де сақталады.
Жылулық ығысу, құрылымдық қаттылық және өлшемдік қайталанушылық
Көлемді архитектуралық өңдеуде өлшемдік тұрақтылық тікелей пайда шегімен байланысты. Ірі масштабды коммерциялық қаптау және жоғары тығыздықты еден жасау жобалары керф конусына, бұрыштық ауытқуға немесе қалыңдық айырымына төзбейді. Дәл осы жерде құрылымдық қаттылық пен жылу реттеуі стандартты машиналар мен ауыр жағдайларға арналған жабдықтардың айырмашылығын көрсетеді.
Инженерлік параметр |
Стандартты тас кесу жабдығы |
Күшті өнеркәсіп машинасы |
Аркалық құрылыс |
Дәнекерленген жұқа қабырғалы болат түтік |
Жылумен өңделген ауыр парақты қораптық арқа немесе шойын |
Негізгі қозғалтқыш қуаты |
11 кВт-тан 15 кВт-қа дейінгі стандартты электрлік қозғалтқыш |
22 кВт-тан 45 кВт+ артығына дейінгі жоғары моментті инверторлық қозғалтқыш |
Түзу қозғалыс бейнелері |
Жеңіл жағдайларға арналған циркуляциялық шарлы тірек |
Ауыр жағдайларға арналған алдын ала жүктемелі цилиндрлік роликті бағыттаушылар |
Жылулық стабилизация |
Ауаның табиғи салқындатуы; бақыланбайтын май |
Мәжбүрлі сұйықтықпен айналдырушы осьтің салқындатылуы және суытылған гидравлика |
Осьтің кері байланыс циклы |
Ашық циклды қадамдық қозғалтқыштар немесе инкременттік кодтағыштар |
Жоғары дәлдікті герметиктелген абсолютті сызықты оптикалық шкалалар |
Тұрақты жұмыс режимі |
Кезекті жұмыс режимі (күніне 6–8 сағат) |
Шынымен 24/7 тұрақты өнеркәсіптік жұмыс циклы |
Қатты гранит немесе тығыз кварцитті ұзақ мерзімді кесу кезінде қозғалтқыштар мен гидравликалық беріліс қораптары қатты жылу шығарады. Стандартты жабдықтарда бұл жергілікті жылу машина каркасына сәулеленеді, нәтижесінде металл біркелкі емес ұлғаяды. Осыдан термиялық осьтің ығысуы пайда болады: қысым өткен сайын пышақ осьтен аздап ауытқиды, нәтижесінде таза 90-градустық кесулер шаршы емес панельдерге айналады және сапа бақылауынан өте алмайды.
Өнеркәсіптік CNC тас кесу машинасы негізгі арбордың подшипниктері мен электрлік корпусқа қысымды тұйық сұйықтық суыту жүйесін қолдану арқылы жылулық кеңеюді азайтады. Жоғары дәлдікті абсолюттік энкодерлермен жабдықталған, олар осьтің орнын айналмалы қозғалтқыш қадамдарынан емес, тікелей физикалық машина төсінен оқиды; сондықтан өнеркәсіптік құрылғы таңғы бірінші тас плитасын кесуден бастап, түнгі сменаның соңғы кесуіне дейін миллиметрден кем болмайтын орналасу қайталанушылығын сақтайды.
Айналу осінің динамикасы, кесу моменті және алмаз құралдарының ROI
Жоғары көлемді зауыттар сызықтық кесу жылдамдығы мен тұтынуға жататын шығындарға тәуелді. Кем қуатты стандартты кесу жабдығы өндірістік алаңда тар орын болып табылады, сондықтан операторлар 30 мм гранит немесе жасанды тас плиталарын кесу үшін бірнеше тереңдігі аз қадамды өтпелерді орындауға мәжбүр болады.
Стандарттық машиналар әдетте жеңіл 11 кВт–тан 15 кВт-қа дейінгі қозғалтқыштармен жабдықталады. Бұл қозғалтқыштар үлкен диаметрлі алмас шеңберлі пышақтарды тығыз тас матрицаларына терең енгізу үшін қажетті үздіксіз төмен айналу моментіне ие емес. Күшсіз шпиндельді күйзелтуден мотор тоқтайды, айналу жылдамдығы төмендейді және сегменттер тез қабыршақтанады.
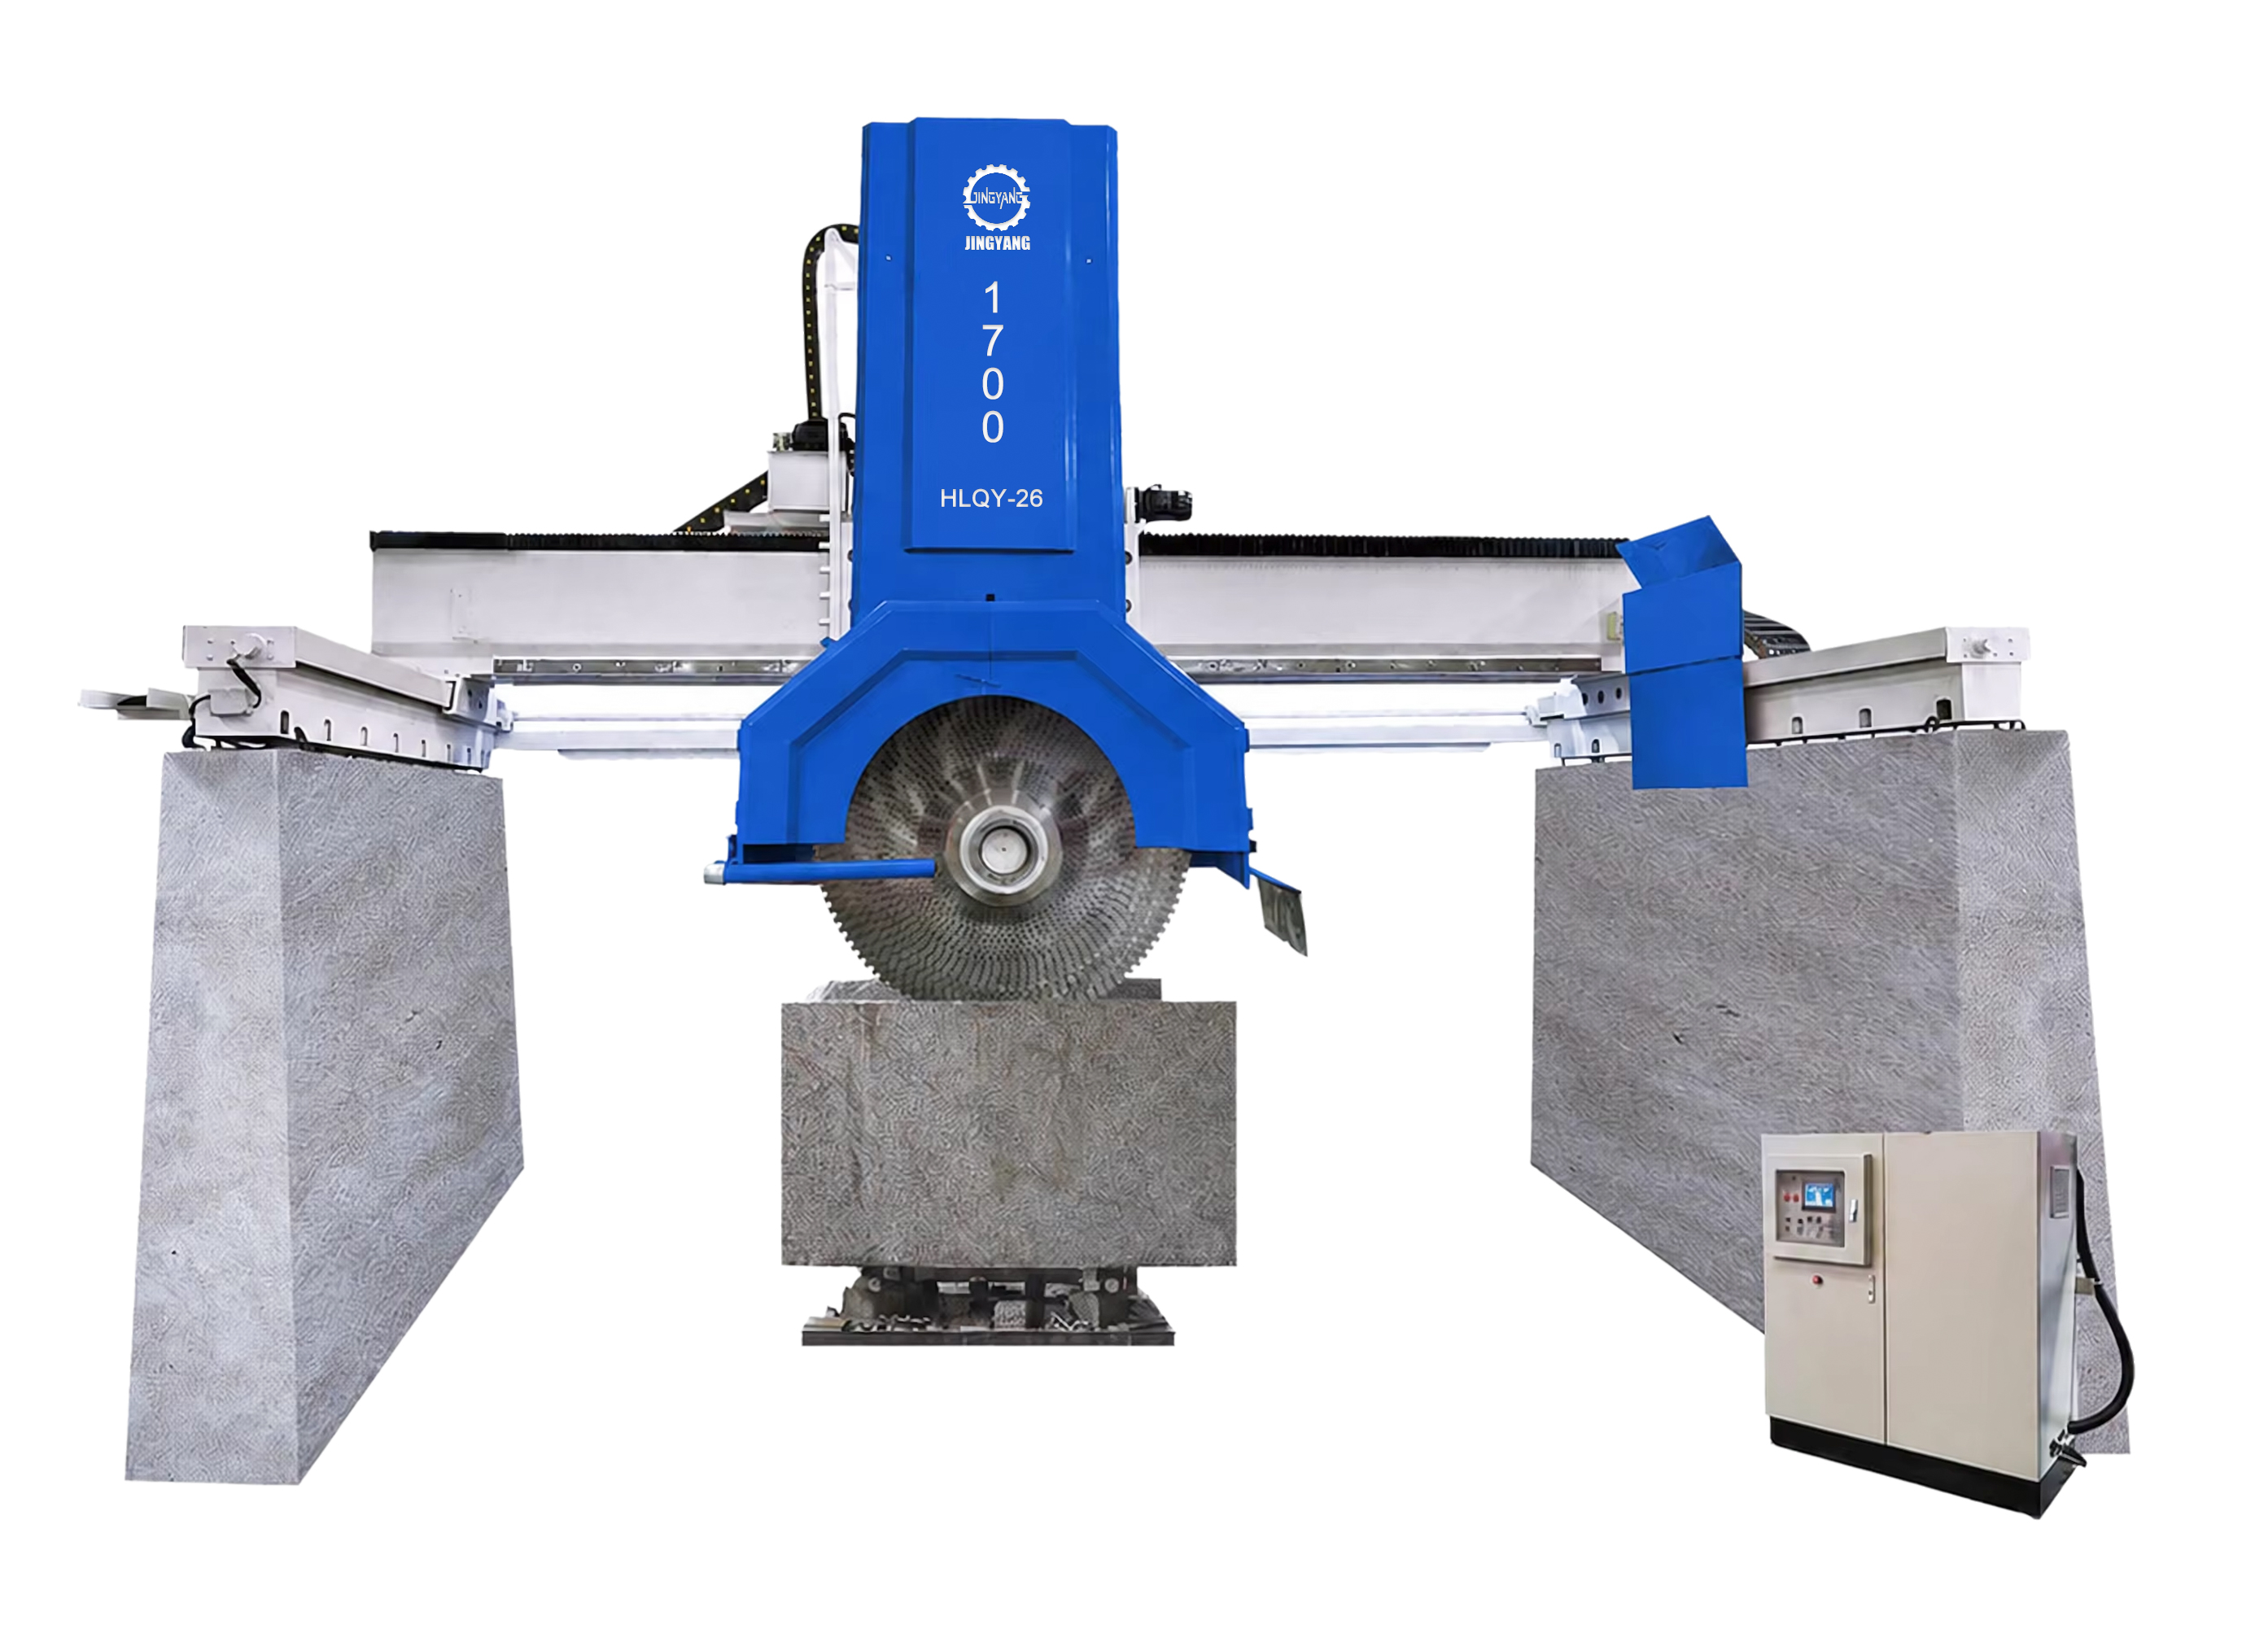
Керісінше, өнеркәсіптік тас кесу машинасы 22 кВт–тан 45 кВт немесе одан да көп қуат беретін жоғары моментті тұрақты магнитті немесе ауыр индукциялық қозғалтқыштарды қолданады. Бұл груба механикалық қозғалыс пышаққа жоғары өткелдік беріліс жылдамдығында терең, бір реттік кесулер жасауға мүмкіндік береді және күндік шаршы метрлік өнімді екі немесе үш есе арттырады.
Сондай–ақ маңызды фактор — шпиндельдің осьтік қаттылығы. Айналатын алмас пышақ табиғи граниттегі тығыз минералдық топтарға соғылған кезде кесу кедергісі ось бойынша жоғары жиілікті микродіріл туғызады. Жеңіл тас плитасын кесетін машина үшін бұл діріл жұқа болат раманы тербелтеді.
Тербеліс — алмазды бөліктердің ерте тозуына, тас бетінде микроскопиялық шағылуларға және апатты пышақ негізінің иілуіне әкелетін негізгі себеп. Дәлме-дәл, ауыр жұмыс істейтін индустриялық көпірлі кескіш машинасының осьтік подшипниктері пышақ шетін тұрақтандырады және алмазды бөліктердің біркелкі тозуын қамтамасыз етеді. Бір қаржылық жыл ішінде алмазды пышақтардың ауыстырылу санын азайту ғана көбінесе машинаның бастапқы капиталдық қосымша шығынының үлкен бөлігін қайтарып береді.
Автоматтандыру, материалдарды өңдеу және еңбек ресурстарының тұтылуы
Жоғары өнімділікті өндірістерде нақты кесу процесі өндіріс теңдеуінің тек жартысын ғана құрайды. Материалдарды өңдеу, плита орнату, қалдықтарды басқару және өңделген бұйымдарды шығару құнды уақытты алады. Бірнеше стандартты кескіш машиналар бір мезгілде жұмыс істеген кезде цехтың едені форкальттармен, вакуумды крандармен және әрбір станцияға материалдарды жеткізу үшін жарысқа түскен қолмен жұмыс істейтін адамдар тобымен тығыздалады.
Индустриялық тас өңдеу машинасы материалдардың ағысын жеңілдететін автоматтандыру технологияларын біріктіреді:
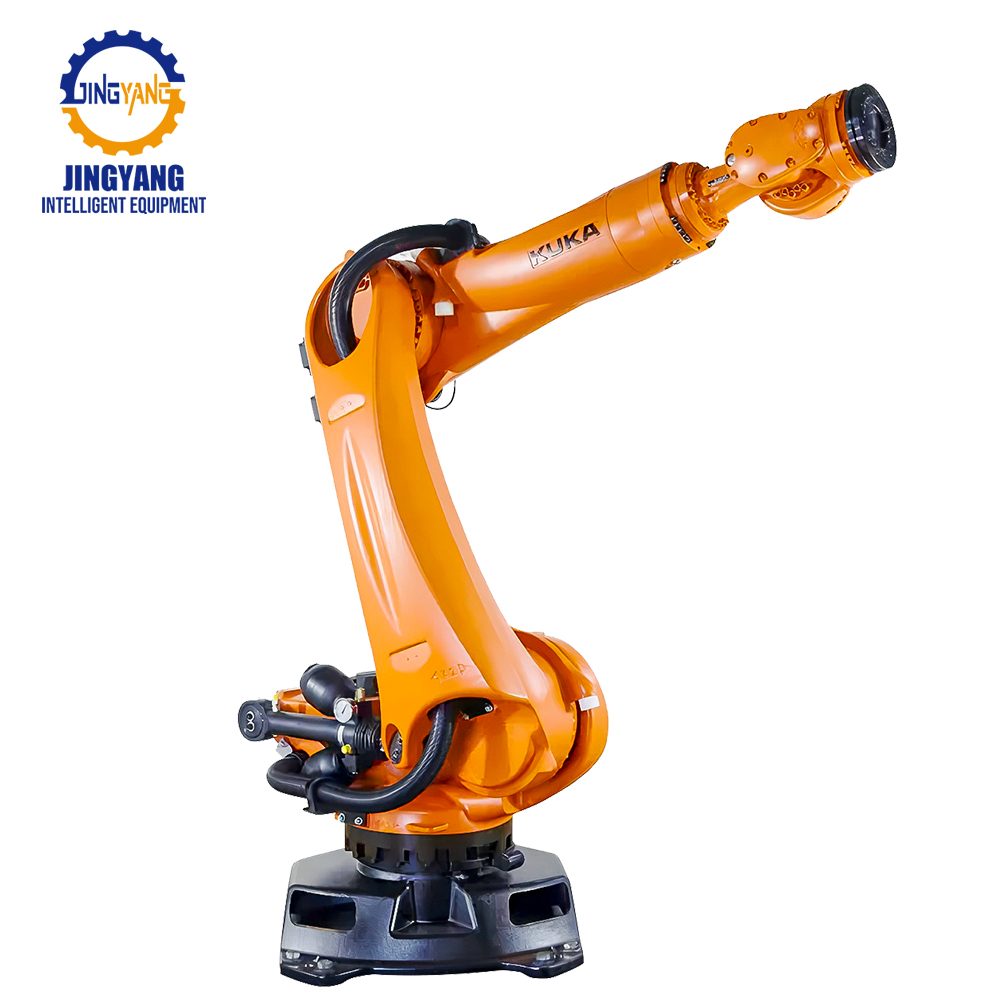
- Біріктірілген вакуумды манипуляторлық жүйелер: Роботтық сорғыш ұштары қозғалыстағы көлденең басқару тақтасына тікелей орнатылған, олар кесілген тас бөліктерді циклдың ортасында көтереді, бұрады және қайта орналастырады; бұл қолмен оператордың араласуынсыз үздіксіз ортогоналды кесулер үшін орын босатады.
- Жоғары жылдамдықты цифрлық беттік камералар: Жоғарыдан түсетін көрініс жүйелері электрлік еңістік столындағы шикі плитаға секундтар ішінде сканерлеу жасайды; бұл бағдарламалық жасақтаманың бөлшектерді автоматты түрде орналастыруына және пышақ тоқтатылмай қосылу ұзындығының өрнегін туралауына мүмкіндік береді.
- Автоматтандырылған пышақ басқару сенсорлары: Электрондық тигізу зондтары алмаз бөлігінің диаметрлік тозуы мен өзек серпінділігін динамикалық түрде бақылайды; бұл қадамдық тереңдіктерді реттеуге және қымбат тұратын плитаны зақымдағаннан бұрын техникалық қызмет көрсету қызметкерлеріне хабарлауға мүмкіндік береді.
- Цифрлық MES/ERP жолы интеграциясы: Зауыт бойынша автоматтандырылған желілер күндік кесу тапсырыстарын Ethernet арқылы машинаға орнатылған өнеркәсіптік басқарушыға тікелей жүктейді; бұл консольда қолмен оператордың деректерді енгізуінен туындайтын қателерді жояды.
Жоғары жылдамдықты кесу мен автоматтандырылған плита өңдеуді бір ғана өнеркәсіптік аумақта біріктіру арқылы көлемді өндіріс орындары еңбек шығындарын азайтады және тасымалдау кезінде плиталардың кездейсоқ сынғанын төмендетеді.
Иелікке алу құнының жалпы сомасы: Нақты өндірістік экономикасын салыстыру
Жоғары көлемді тас өндірушілер үшін тек бастапқы сатып алу бағасы бойынша құрылғыларды бағалау қауіпті қателік. Төмен бағалы стандартты кесу машиналарының паркі жиі қосымша еңбек шығындары, құрал-саймандарға кететін артық шығындар мен жоспарланбаған тоқтап қалулар арқылы үлкен жасырын жұмыс істеу шығындарын туғызады.
Күнделікті 600 шаршы метр өнім шығару үшін үш стандартты кесу қондырғысын пайдалануға қарағанда, бір ғана ауыр типті өнеркәсіптік тас кесу машинасын пайдаланудың нақты мысалын қарастырыңыз:
- Тікелей еңбек шығындары: Үш стандартты машина бір сменада үш адамдың арнайы басқаруын және бірнеше материалды тасымалдаушыны талап етеді. Автоматтандырылған өнеркәсіптік қондырғы осындай шаршы метр көлемін автоматтандырылған кесу ұяшығын бір ғана оператордың бақылауымен шығарады.
- Зауыттың жер бетіндегі аумағы: Бірнеше машина орналасқан аумақтары, қауіпсіздік қоршалары және тақтайша қойылатын аймақтар өте көп жер аумағын алады, сондықтан қойманың жылытуы, жарықтандыруы және жалға алу шығындары артады.
- Жоспарланбаған тоқтату қаупі: Қорғалмаған шарлы винттер, жеңіл сызықтық көліктер және арзан гидравликалық электромагниттік клапандар сияқты стандартты жеңіл жұмыс істейтін компоненттер тас ұнтағының әсерінен тез тозады. Үш әлсіз машинаны басқару төменгі деңгейдегі полировка сызығын тоқтататын авариялық жол тоқтатуының ықтималдығын үш есе арттырады.
Жоғары өнімді тас өңдеу жүйелерін шығару үшін терең салалық машина жасау инженерлігі қажет. Jingyang Machinery жоғары өнімділікті тас құрылғыларын шығарады — ірі бастапқы тас қазып алу жүйелерінен бастап, алғыңғы деңгейдегі өнеркәсіптік көпірлі білекшелер мен көп осьті CNC жұмыс орындарына дейін. Jingyang қиын минералдық барлау мен өңдеу ортасы үшін ауыр типті машиналарды жобалайды, сондықтан оның өнеркәсіптік жүйелері үзіліссіз, жоғары көлемді зауыттық өндірістерге арналған құрылымдық масса, компоненттерді қорғау және механикалық тұрақтылықты қамтамасыз етеді.
Қорытындылау
Жоғары көлемді тас өндіріс орындары үшін стандартты кесу құрылғыларына сүйену еңбек шығындарын көтеруге, пышақтардың артық тұтынуына және жобалардың берілу мерзімдерінің сенімсіздігіне алып келеді. Өнеркәсіптік тас кесу машинасына инвестициялау өндіріс шығындарын төмендетуге және шығыс қуатын жоғары деңгейде ұстап тұруға мүмкіндік беретін құрылымдық масса, білек қуаты, үзіліссіз жылулық тұрақтылық пен интеграцияланған автоматтандыруды қамтамасыз етеді.
Сіздің зауытыңызға сәйкес келетін өндірістік мақсаттарға негізделген толық инженерлік бағалау мен конфигурациялық ұсыныс беру үшін Jingyang Machinery компаниясымен бүгін хабарласыңыз. Біздің өнеркәсіптік жабдықтар тобы сіздің зауытыңыздың жоспарын, күндік шаршы метрлік өнім көрсеткіштерін және материалдық сипаттамаларын қарастырады.