EN



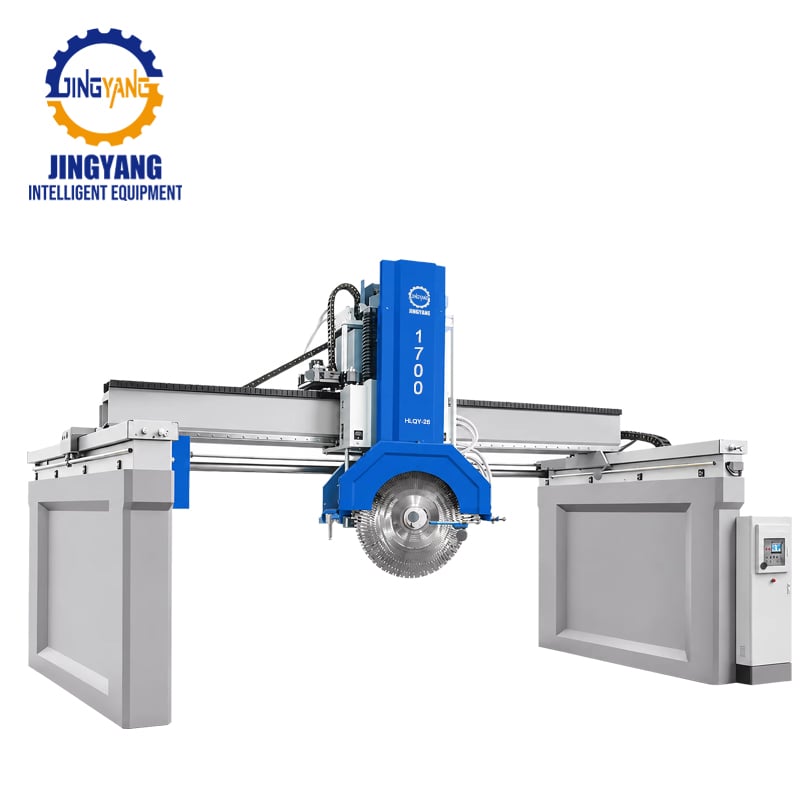
Az ipari fémdetektor kiválasztása kővágó gép a szokásos vágóberendezések fölénye nagytermelésű gyárak számára magas kockázatú működési döntés. Ez az összehasonlító mérnöki útmutató azt vizsgálja, miért hibásodnak meg a könnyű típusú gépek többműszakos terhelés alatt, hogyan küszöböli ki egy nehézüzemi kővágó gép a hőmérsékleti eltolódást és a főorsó rezgését, valamint melyik berendezésarchitektúra biztosítja az alacsonyabb gyártási költséget négyzetméterenként, amikor sűrű gránitot, műkőzetet és masszív természetes márványszalagokat dolgoznak fel.
A folyamatos üzemeltetés határvonala: A többműszakos termelés valósága
A szokásos gyártási gépek egy-egy műszakos termelési ütemezésre, napi hat–nyolc órára, beépített lehűlési időszakokkal vannak tervezve. Amikor egy növekvő üzem megpróbálja ezeket a kereskedelmi egységeket dupla vagy tripla műszakban üzemeltetni a nagytermelésű szállítási határidők betartása érdekében, a szerkezeti fáradás gyorsan beáll.
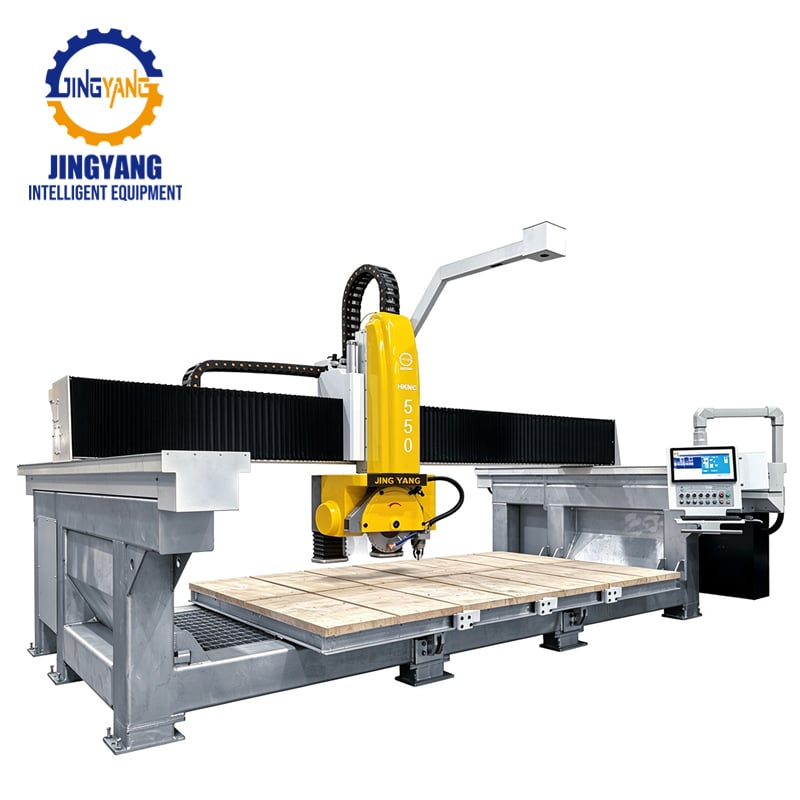
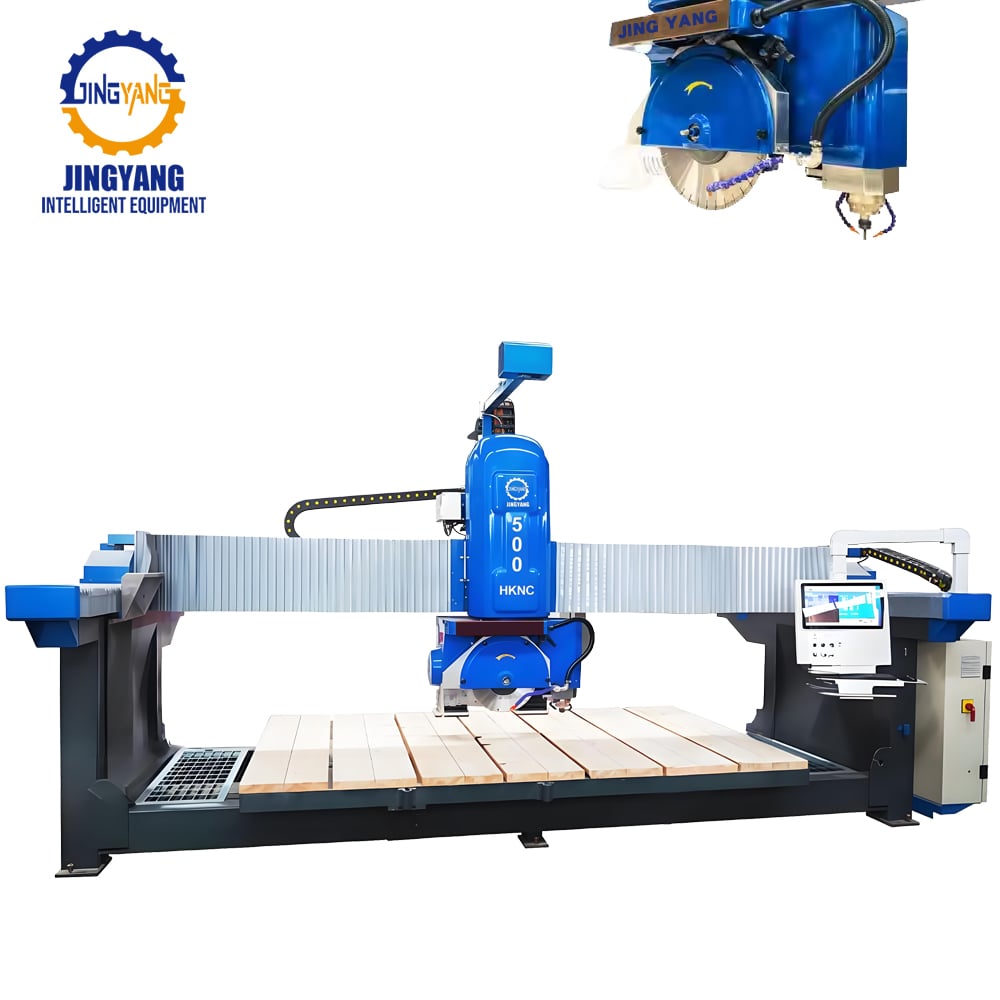
Egy ipari kővágó gép a folyamatos, 24/7-es üzemidőkre lett tervezve alaprajztól kezdve. Körülötvizsgálatos körülmények között a gépek elviselik a folyamatos mechanikai terhelést, a súrlódásból származó hőt és az agresszív szuszpenzió hatását. A vékony lemezacélból vagy nem lágyított üreges szerkezeti csövekből készült könnyűszerkezetes hidak fokozatosan deformálódnak a folyamatos terhelés alatt. Hónapokon át tartó folyamatos üzem során a belső hegesztési feszültségek feloldódnak, ami miatt a fő híd véglegesen lehajlik vagy meggörbül.
Ha a gerenda geometriája akár egy tizedmilliméterrel is torzul, a vágási pontosság összeomlik. A reggel vágott lapok már nem illeszkednek pontosan a késő esti feldolgozás során készült lapokhoz. Ezzel szemben egy ipari gránittárcsázógép vastagfalú dobozprofil-hidakat vagy sűrű szürkevas öntvényeket tartalmaz, amelyeket kiterjedt hőmérsékleti feszültségmentesítő lágyításon tesznek át. Ez a mechanikai tömeg elnyeli a folyamatos dinamikus erőhatásokat, így biztosítva, hogy a kritikus vágási beállítások évekig változatlanok maradjanak a megszakítás nélküli termelés során.
Hőmérsékleti eltolódás, szerkezeti merevség és méretbeli ismételhetőség
Nagy mennyiségű építészeti feldolgozás esetén a méretbeli egyenletesség közvetlenül összefügg az üzleti eredménnyel. A nagy léptékű kereskedelmi burkolati és nagy sűrűségű padlózati projektek nem tűrhetik a vágási rést, a szögeltérés-t vagy a vastagságkülönbséget. Éppen itt válik szét a szokásos gépek és a nehézüzemi berendezések a szerkezeti merevség és a hőkezelés tekintetében.
Műszaki paraméter |
Szokásos kővágó berendezések |
Nagyterheléses ipari gép |
Kapu-szerkezet |
Hegesztett vékonyfalú acél üreges cső |
Lágyított vastaglemez dobozgerenda vagy öntöttvas |
Fő hajtómotor teljesítménye |
11 kW-tól 15 kW-ig szabványos villanymotor |
22 kW-tól 45 kW fölé nyomatékos invertermotor |
Lineáris mozgáscsapágyak |
Könnyű terhelésre tervezett visszaforgatós golyóscsapágyak |
Nagy teherbírású, előterhelt hengeres gördülőcsapágyas vezetékek |
Hőmérséklet-stabilizáció |
Környezeti levegővel történő hűtés; ellenőrizetlen olajok |
Kényszerfolyadék-oszlophűtés és hűtött hidraulika |
Tengelyvisszacsatolási hurkok |
Nyitott hurkú léptetőmotorok vagy inkrementális kódolók |
Magas felbontású, tömített abszolút lineáris optikai skálák |
Folyamatos üzemi osztály |
Időszakos üzem (naponta 6–8 óra) |
Valódi 24/7-es folyamatos ipari üzemciklus |
A kemény gránit vagy sűrű kvarcit folyamatos vágása során a meghajtó motorok és a hidraulikus fogaskerekek jelentős hőt termelnek. A szokásos gépekben ez a helyi hő a gép vázába sugárzik, és egyenetlenül bővíti a fémalkatrészeket. Ennek eredménye a hőmérsékleti tengelyeltérés: a vágófej enyhén eltér a tengelytől a munkafolyamat során, így a tiszta 90 fokos vágások nem derékszögű lapokká válnak, amelyek nem felelnek meg a minőségellenőrzési előírásoknak.
Egy ipari CNC kővágó gép a fő tengelycsapágyak és az elektromos burkolatok számára kényszerített zárt hűtőfolyadék-körrel csökkenti a hőtágulást. A magas felbontású abszolút enkóderekkel együtt, amelyek a tengelyek pozícióját közvetlenül a gép alvázából, nem pedig a forgó motorlépések alapján mérik, az ipari egység a hajnali első lapos kőlap vágásától a sírászombati műszak utolsó vágásáig almm-es pozícióismételhetőséget biztosít.
Szerszámtengely-dinamika, vágó nyomaték és gyémántszerszámok megtérülése
A nagytermelésű gyárak életét és halálukat a lineáris vágási sebesség és az elhasználódó alkatrészek költsége határozza meg. A gyenge teljesítményű szokásos vágóberendezések torlódást okoznak a gyártósoron, így az üzemeltetőknek több sekély lépcsőzetes vágási menetet kell végrehajtaniuk, hogy átvágják a 30 mm-es gránit- vagy műkőlapokat.
A szokásos gépek általában 11 kW-tól 15 kW-ig terjedő, könnyű motorokkal rendelkeznek. Ezek a meghajtóegységek nem rendelkeznek a folyamatos, alacsony fordulatszámú nyomatékkal, amely szükséges ahhoz, hogy nagy átmérőjű gyémánt körpilát mélyen bevezessék a sűrű kőzetmátrixba. Egy alulméretezett orsó kényszerítése motorleálláshoz, a forgási sebesség csökkenéséhez és gyors szegmensüveg-képződéshez vezet.
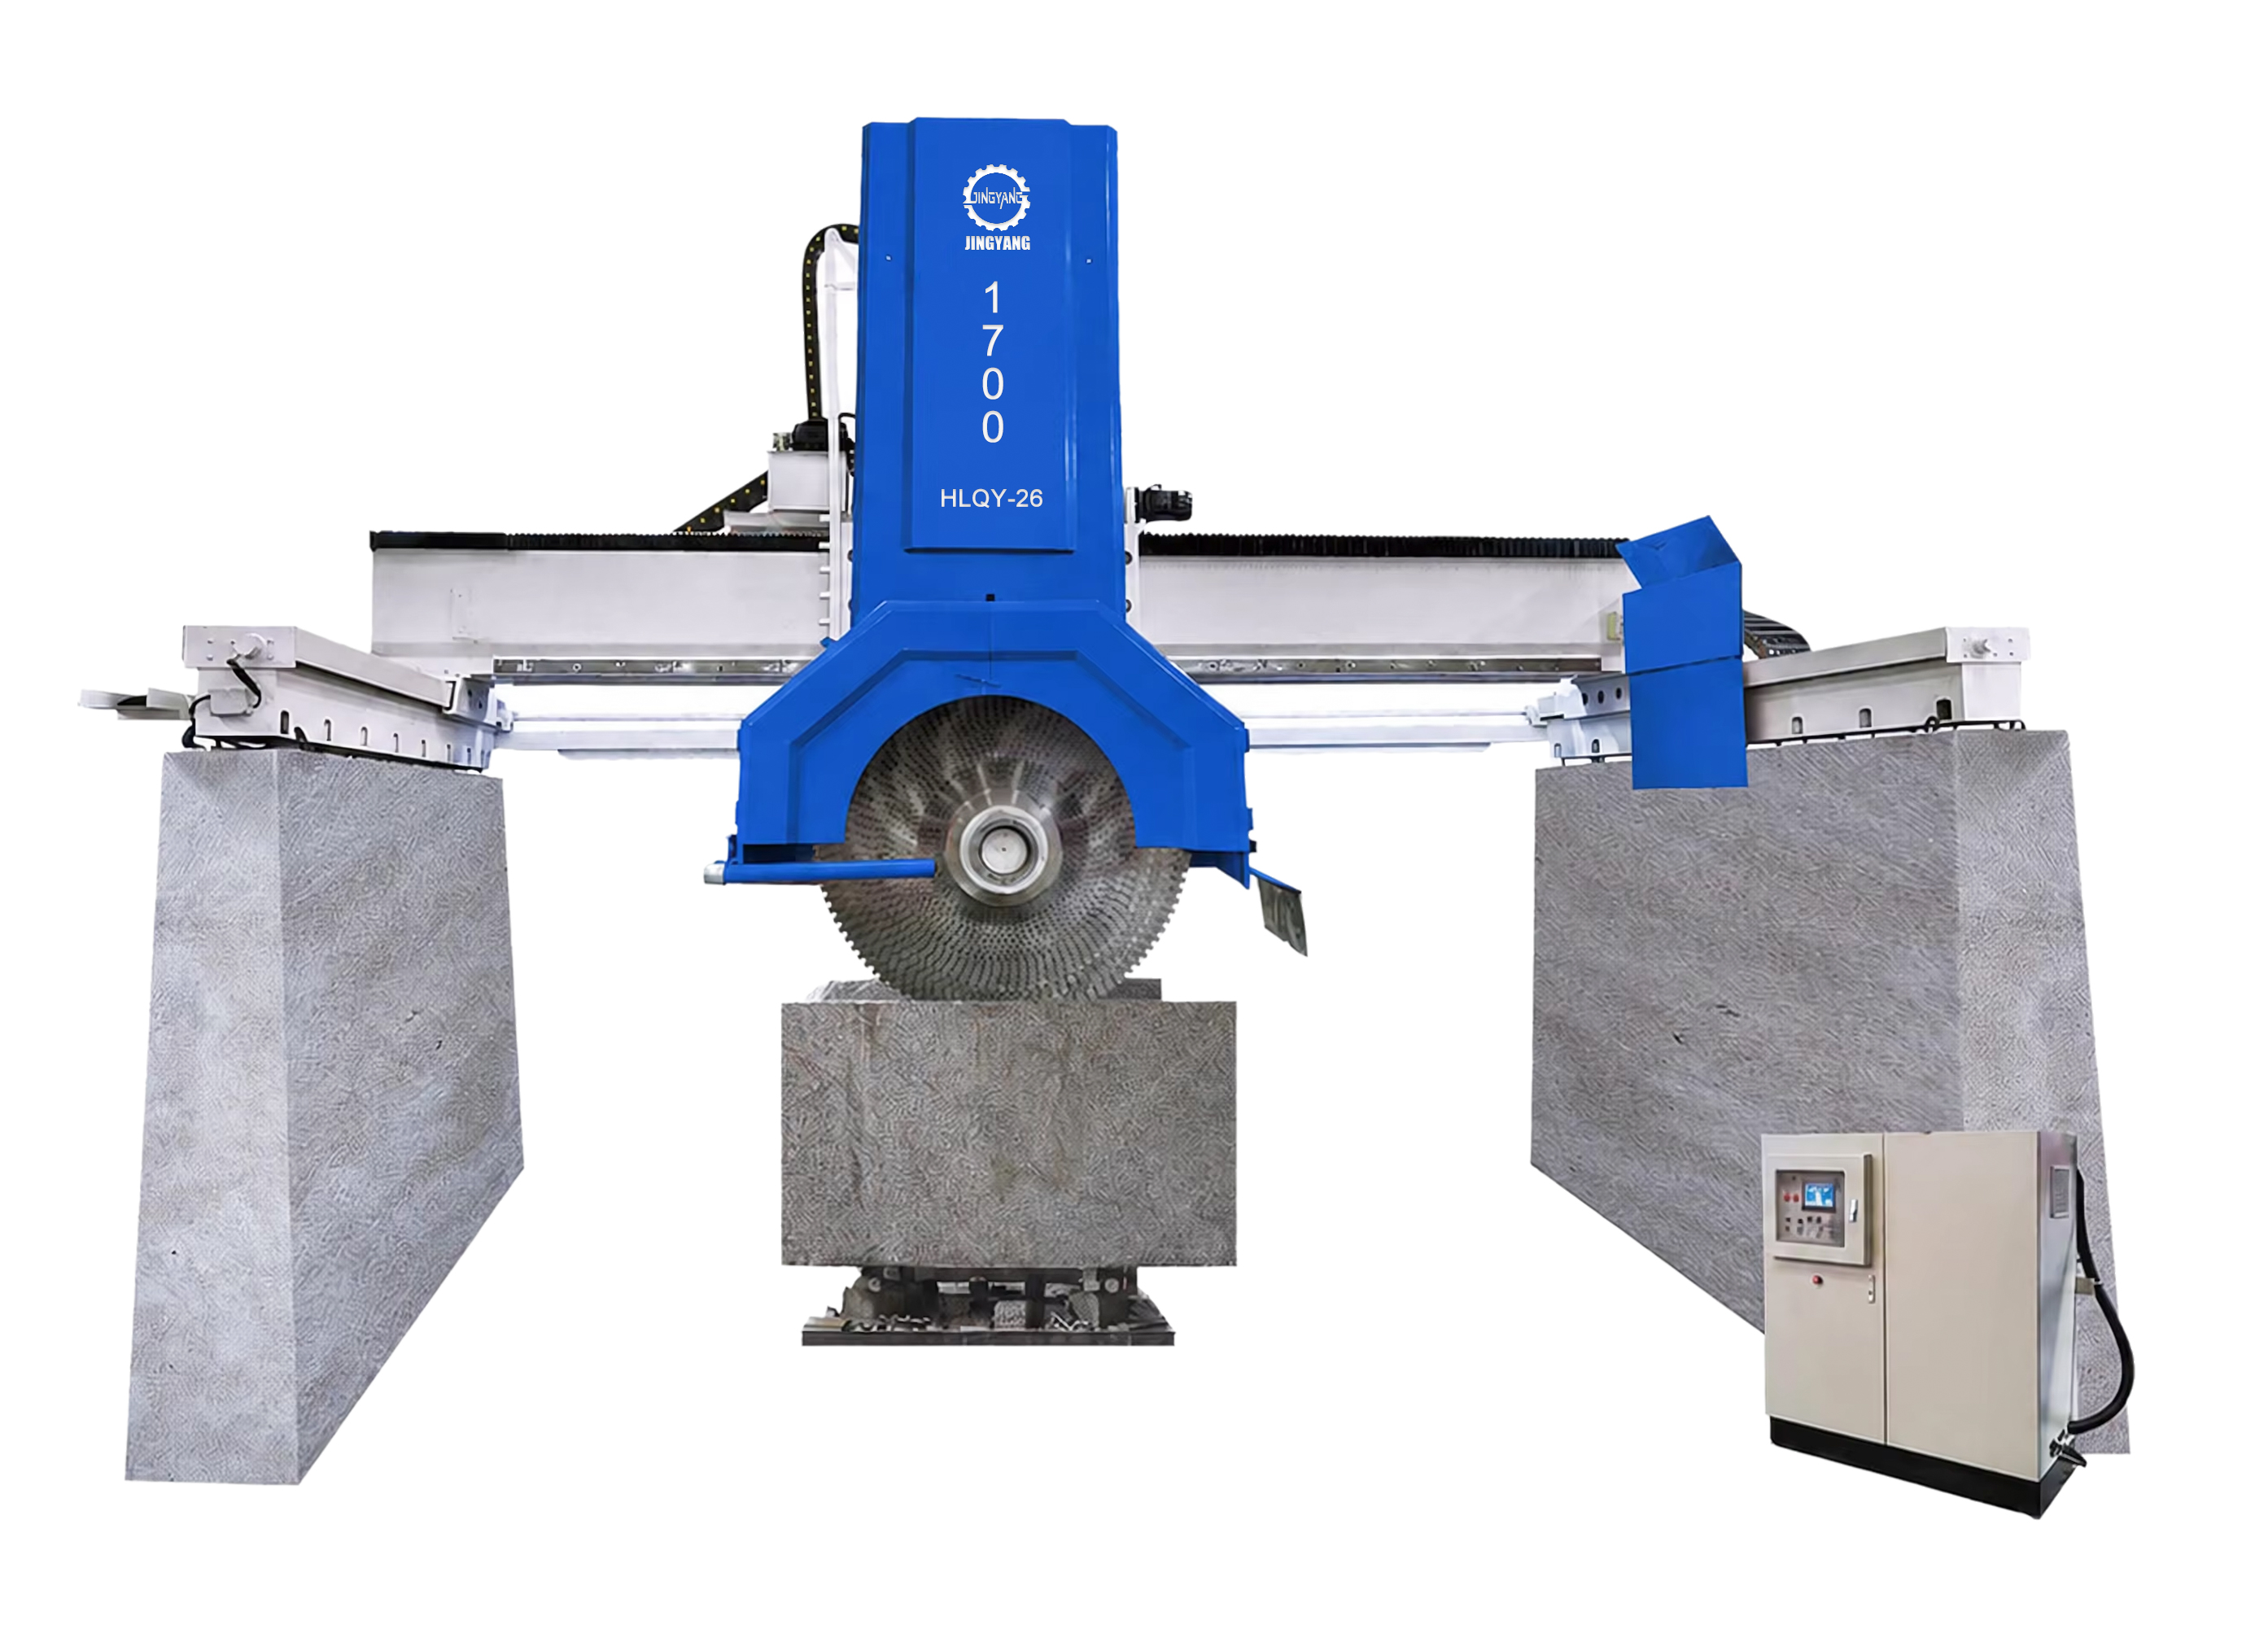
Ezzel szemben egy ipari kővágó gép nagy nyomatékú állandómágneses vagy nehéz indukciós motorokat használ, amelyek 22 kW-tól 45 kW-ig vagy még több teljesítményt szolgáltatnak. Ez az erős mechanikai hajtás lehetővé teszi, hogy a vágókorong agresszívan, mélyen, egyetlen áthaladással vágjon, magas haladási sebességgel, így a napi négyzetméteres termelés kétszeresére vagy háromszorosára nő.
Ugyanolyan fontos az orsó tengely merevsége is. Amikor egy forgó gyémánt vágókorong természetes gránitban sűrű ásványi csoportokba ütközik, a vágási ellenállás magas frekvenciájú mikrorezgést (mikro-csengést) okoz a tengely mentén. Egy könnyű kőlapvágó gépben ez a rezgés a vékony acél vázat rázza meg.
A rezgés a gyémántszegmensek idő előtti kopásának, a kőfelület menti mikro-töredek kialakulásának és a vágókorong magjának katasztrofális deformálódásának fő oka. Egy ipari hídmarógép nagy pontosságú, nehézüzemű orsócsapágyakkal stabilizálja a korong peremét, így biztosítva a gyémántszegmensek egyenletes kopását. Egyetlen pénzügyi év alatt a csere-gyémántkorongok számának csökkenése gyakran jelentős részét fedezheti a gép kezdeti, magasabb beruházási költségének.
Automatizálás, anyagmozgatás és munkaerő-korlátok
A nagytermelésű üzemekben a tényleges vágási folyamat csak a termelés felét teszi ki. Az anyagmozgatás, a lapok betáplálása, a hulladékkezelés és a munkadarabok kivétele értékes időt vesz igénybe. Amikor több szokásos vágógép egyszerre működik, a gyártócsarnok padlója tele lesz targoncák, vákuumdaruk és kézi munkacsoportokkal, amelyek versengenek egymással, hogy mindegyik állomást ellássák.
Egy ipari kőfeldolgozó gép olyan automatizálási technológiákat integrál, amelyek leegyszerűsítik az anyagáramlást:
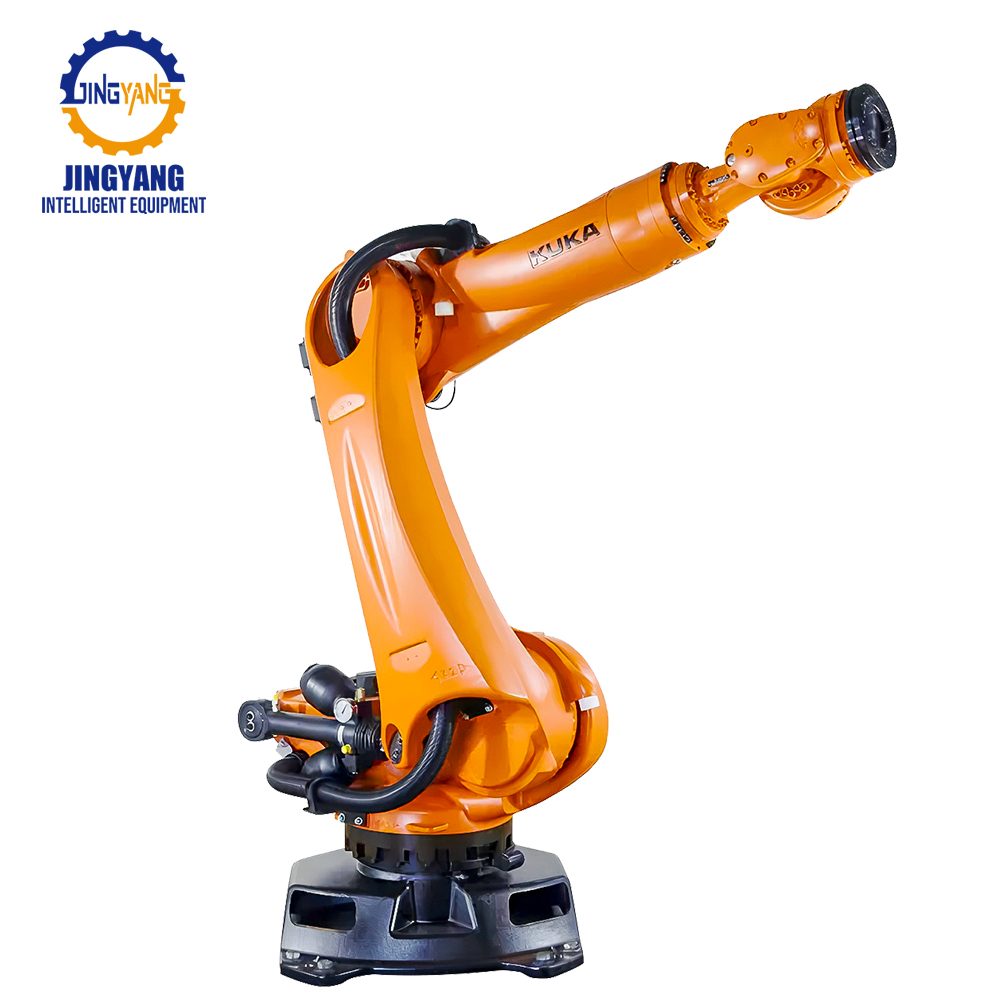
- Integrált vákuumos manipulációs rendszerek: A robotos szívópoharakat közvetlenül a mozgó kereszttartóra szerelik, így a vágott kődarabokat ciklus közben emelni, forgatni és újra pozícionálni lehet, ami folyamatos, egymásra merőleges vágásokat tesz lehetővé manuális művelet nélkül.
- Nagysebességű digitális felületi kamerák: A felülnézeti képfeldolgozó rendszerek másodpercek alatt leolvassák a nyers lapot a motoros döntőasztalon, így a szoftver automatikusan elhelyezi a darabokat és igazítja a varratok szemcsés mintázatát anélkül, hogy meg kellene állítani a vágólapot.
- Automatizált vágólap-kezelő érzékelők: Az elektronikus érintőérzékelők dinamikusan figyelik a gyémántszegmensek átmérő-csökkenését és a mag feszítettségét, és ennek megfelelően korrigálják a lefelé lépés mélységét, valamint riasztást küldenek a karbantartó személyzetnek, mielőtt egy sérült vágólap tönkreteszne egy drága lapot.
- Digitális MES/ERP vonali integráció: A gyárszerte működő automatizálási hálózatok napi vágási parancsokat töltnek le közvetlenül az ipari vezérlőegységre Ethernet-kapcsolaton keresztül, így kiküszöbölik a hibákra hajlamos manuális adatbevitelt a konzolon.
A nagy sebességű vágás és az automatizált lapkakezelés egyetlen ipari létesítményen belüli összevonásával a nagytermelésű gyárak csökkentik a munkaerő-költségeket, és drasztikusan lecsökkentik a szállítás során fellépő véletlenszerű lapkatakarodások arányát.
Teljes tulajdonlási költség: A tényleges termelési gazdaságosság összehasonlítása
A gépek kizárólagos értékelése a kezdeti vételáruk alapján veszélyes csapda a nagytermelésű kőfeldolgozók számára. Egy alacsonyabb árú szokványos vágógépek flottája gyakran hatalmas rejtett üzemeltetési költségekkel jár, például duplikált munkaerő-felhasználás, megemelt szerszámköltségek és krónikus, ütemezetlen leállások miatt.
Vegyük szemügyre a három szokványos vágóegység és egyetlen nehézüzemi ipari kővágó gép üzemeltetésének valóságát azonos napi kimenet – 600 négyzetméter – eléréséhez:
- Közvetlen munkaerő-költségek: A három szokványos gép három külön operátort és több anyagmozgatót igényel műszakonként. Az automatizált ipari egység ugyanazt a négyzetméteres teljesítményt egyetlen operátor felügyelete mellett éri el az automatizált vágócellában.
- Gyári padlóterület igény: Több gép elhelyezéséhez, biztonsági kerítésekhez és lemez-rakodási zónákhoz szükséges terület túlzottan nagy, ami növeli a raktár fűtési, világítási és bérleti költségeit.
- Üzemzavarok kockázata üzemidőn kívül: A szokásos könnyű típusú alkatrészek – például védetlen golyós menetes orsók, könnyű lineáris kocsik és gazdaságos hidraulikus mágnesszelepek – gyorsan elhasználódnak a porlasztott kőzetekből álló szennyeződésben. Három törékeny gép üzemeltetése háromszorosára növeli az éles helyzet miatti sürgősségi gyártósor-leállás valószínűségét, amely megakadályozza a következő polírozó sorok működését.
A nagy teljesítményű kőfeldolgozó rendszerek gyártása mély ipari gépészmérnöki ismereteket igényel. A Jingyang Machinery nagy teljesítményű kőfeldolgozó berendezéseket gyárt – a hatalmas elsődleges bányászati kivonási rendszerektől kezdve az előrehaladott ipari hidrasztikus fűrészeken és többtengelyes CNC-munkaállomásokon át. Mivel a Jingyang nehéz ipari gépeket tervez nehéz környezetben történő bányászati és feldolgozási feladatokhoz, ipari rendszerei olyan szerkezeti tömeget, alkatrészvédelmet és mechanikai tartósságot építenek be, amelyek szükségesek a megszakítás nélküli, nagy mennyiségű gyártási működéshez.
Összefoglalás
A nagy mennyiségű kőfeldolgozást végző gyártóüzemek számára a szokásos vágóberendezések alkalmazása magasabb munkaerő-költségekhez, túlzott vágólap-fogyasztáshoz és megbízhatatlan projektbefejezési ütemtervekhez vezet. Egy ipari kővágó gépbe történő befektetés biztosítja a szükséges szerkezeti tömeget, orsóteljesítményt, folyamatos hőmérséklet-stabilitást és integrált automatizálást, amelyek segítségével csökkenthetők a termelési költségek, miközben a kimeneti kapacitás magas szinten marad.
Vegye fel a kapcsolatot a Jingyang Machinery-val még ma, hogy átismertessék gyára elrendezését, napi négyzetméteres kimeneti céljait és anyagspecifikációit. Ipari felszereléseinket kezelő csapatunk részletes műszaki értékelést és az Ön gyárára szabott konfigurációs javaslatot készít a termelési célok alapján.