EN



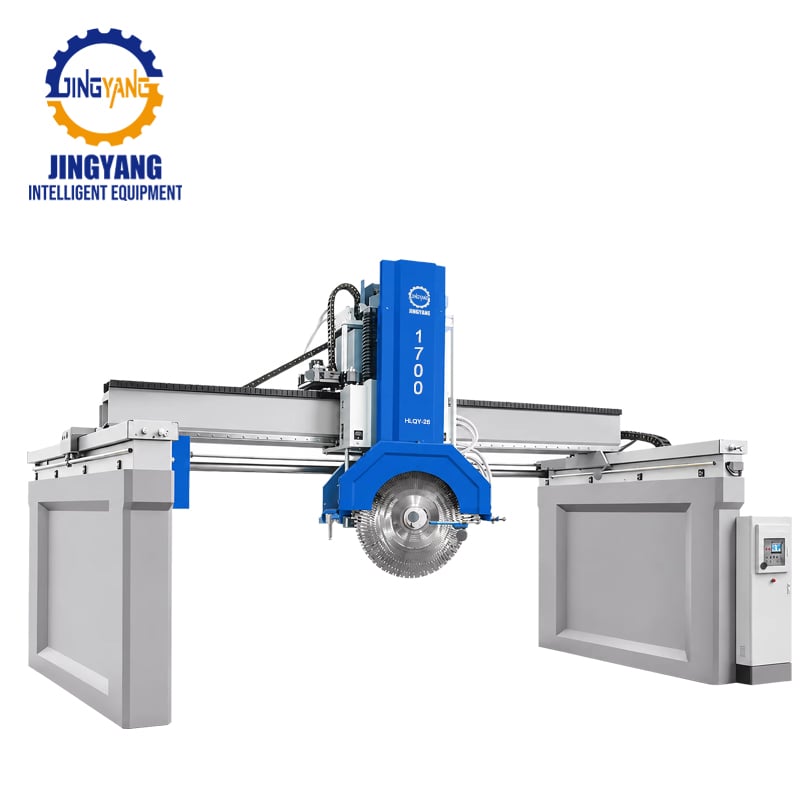
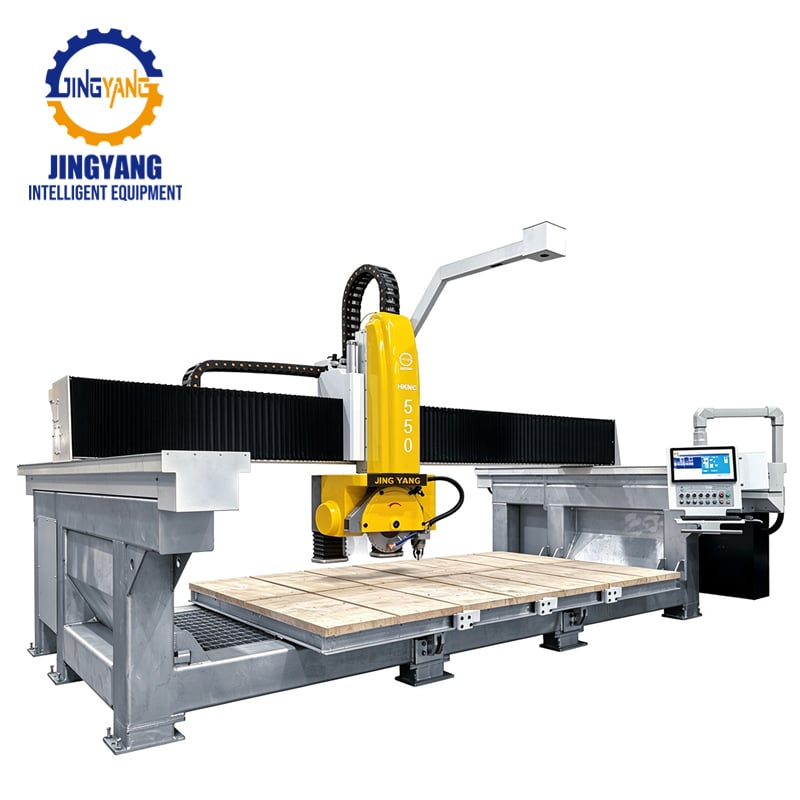
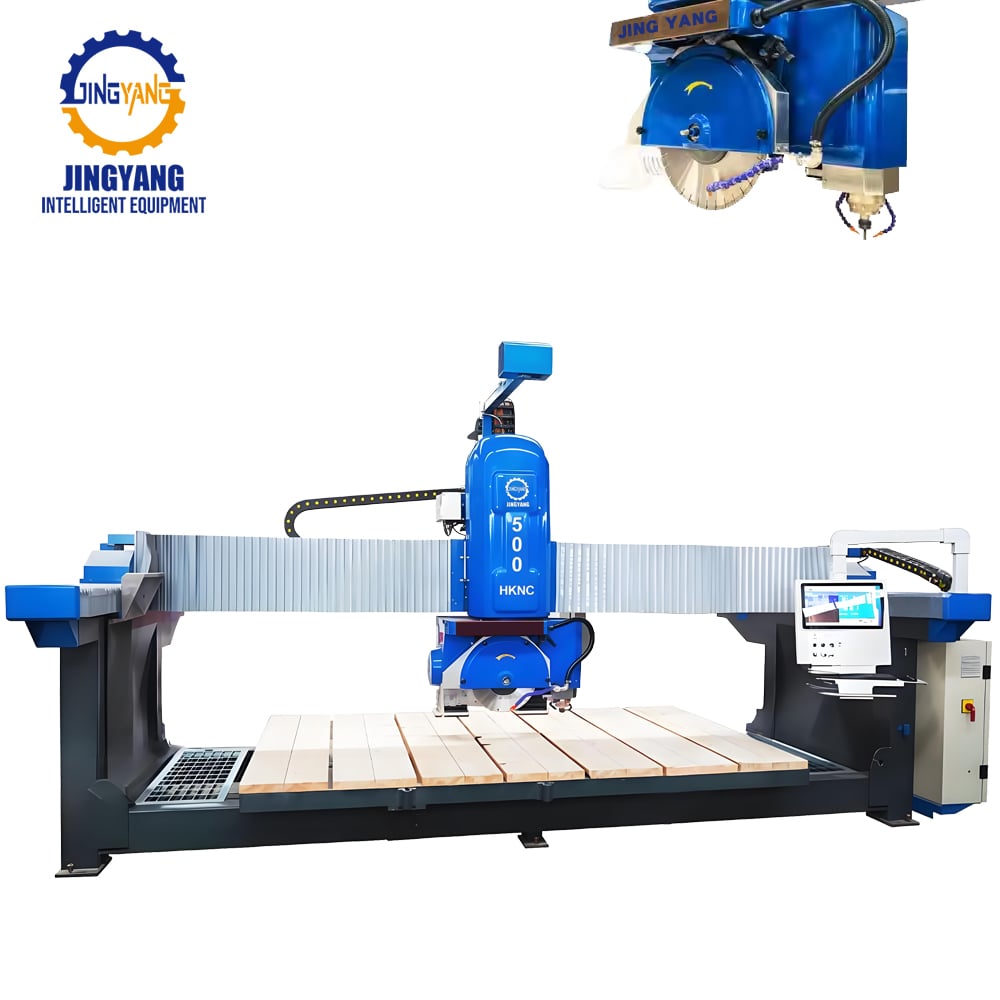
Elegir un detector industrial máquina de corte de piedra elegir entre una máquina para cortar piedra y equipos de corte estándar es una decisión operativa de alto riesgo para fábricas de alta producción. Esta guía técnica comparativa analiza por qué las máquinas ligeras fallan bajo cargas de trabajo de múltiples turnos, cómo una máquina para cortar piedra de alta resistencia elimina la deriva térmica y las vibraciones del husillo, y qué arquitectura de equipo reduce los costos de producción por metro cuadrado al procesar granito denso, cuarzo reconstituido y grandes losas de mármol natural.
La brecha del servicio continuo: la realidad de la producción en múltiples turnos
Las máquinas de fabricación estándar están diseñadas para horarios de producción de un solo turno, con una duración diaria de seis a ocho horas y períodos programados de enfriamiento. Cuando una planta en expansión intenta operar estas unidades comerciales durante dos o tres turnos seguidos para cumplir plazos de entrega de alta producción, la fatiga estructural aparece rápidamente.
Un máquina industrial de corte de piedra está diseñada desde cero para ciclos de trabajo continuos las 24 horas del día, los 7 días de la semana. En condiciones de funcionamiento ininterrumpido, las máquinas soportan tensiones mecánicas constantes, calor generado por fricción y exposición agresiva a lechadas. Los bastidores ligeros fabricados con chapa de acero delgada o tubos estructurales huecos sin recocer comienzan a flexionarse bajo cargas cíclicas continuas. Tras varios meses de operación ininterrumpida, las tensiones internas de soldadura se liberan, provocando una deformación permanente (hundimiento o curvatura) del puente principal del bastidor.
Una vez que la geometría de la viga se distorsiona incluso una fracción de milímetro, la precisión de corte colapsa. Las placas cortadas por la mañana ya no coinciden en cuadratura con las placas procesadas a altas horas de la noche. Por el contrario, un bastidor industrial granite cutting machine incorpora puentes de sección en caja de paredes gruesas o fundiciones masivas de hierro gris sometidas a un recocido extenso para la relajación térmica de tensiones. Esta masa mecánica absorbe fuerzas dinámicas continuas, garantizando que las alineaciones críticas de corte se mantengan exactas durante años de producción ininterrumpida.
Deriva térmica, rigidez estructural y repetibilidad dimensional
En el procesamiento arquitectónico a gran volumen, la consistencia dimensional está directamente vinculada a los márgenes de beneficio. Los proyectos comerciales a gran escala de revestimiento y de pavimentos de alta densidad no toleran conicidad del corte, desviación angular ni variación de espesor. Aquí es donde la rigidez estructural y la gestión térmica distinguen las máquinas estándar del equipo pesado.
Parámetro de ingeniería |
Equipos estándar para corte de piedra |
Máquina industrial de gran capacidad |
Construcción tipo puente móvil |
Tubo hueco de acero de pared delgada soldado |
Viga en caja de chapa gruesa recocida o fundición de hierro |
Potencia del accionamiento principal |
motor eléctrico estándar de 11 kW a 15 kW |
motor inversor de alto par de 22 kW a 45 kW+ |
Rodamientos de movimiento lineal |
Rodamientos de bolas recirculantes ligeros |
Guías de rodillos cilíndricos precargadas de servicio pesado |
Estabilización térmica |
Refrigeración por aire ambiente; aceites no supervisados |
Refrigeración forzada por líquido del husillo y hidráulica refrigerada |
Bucles de retroalimentación de los ejes |
Motores paso a paso en bucle abierto o codificadores incrementales |
Escalas ópticas lineales absolutas selladas de alta resolución |
Clasificación de servicio continuo |
Servicio intermitente (6–8 horas/día) |
Ciclo de servicio industrial verdaderamente continuo las 24 horas del día, los 7 días de la semana |
Durante ciclos prolongados de corte en granito duro o cuarcita densa, los motores de accionamiento y las cajas de engranajes hidráulicas generan una cantidad considerable de calor. En maquinaria estándar, este calor localizado se irradia hacia el chasis de la máquina, provocando una expansión no uniforme del metal. El resultado es la deriva térmica de los ejes: la cuchilla se desvía ligeramente de su eje a medida que avanza el corte, transformando cortes limpios de 90 grados en paneles fuera de escuadra que no superan las inspecciones de control de calidad.
Una máquina industrial de corte de piedra CNC mitiga la expansión térmica mediante refrigeración líquida forzada en bucle cerrado en los rodamientos principales del eje y en las carcasas eléctricas. Combinada con codificadores absolutos de alta resolución que leen las posiciones de los ejes directamente desde la bancada física de la máquina, en lugar de los pasos rotatorios del motor, esta unidad industrial mantiene una repetibilidad posicional inferior al milímetro, desde el primer bloque cortado al amanecer hasta el último corte del turno nocturno.
Dinámica del husillo, par de corte y retorno de la inversión en herramientas de diamante
Las fábricas de alta producción dependen enteramente de la velocidad lineal de corte y de los costos de los consumibles. Los equipos de corte estándar subdimensionados generan cuellos de botella en la planta, obligando a los operarios a realizar múltiples pasadas superficiales para cortar bloques de granito o piedra reconstituida de 30 mm.
Las máquinas estándar suelen incorporar motores ligeros de 11 kW a 15 kW. Estas unidades motrices carecen del par continuo a bajas revoluciones necesario para impulsar profundamente discos circulares diamantados de gran diámetro en matrices pétreas densas. Forzar un husillo subdimensionado provoca la sobrecarga del motor, una caída de la velocidad de rotación y un rápido recubrimiento de los segmentos.
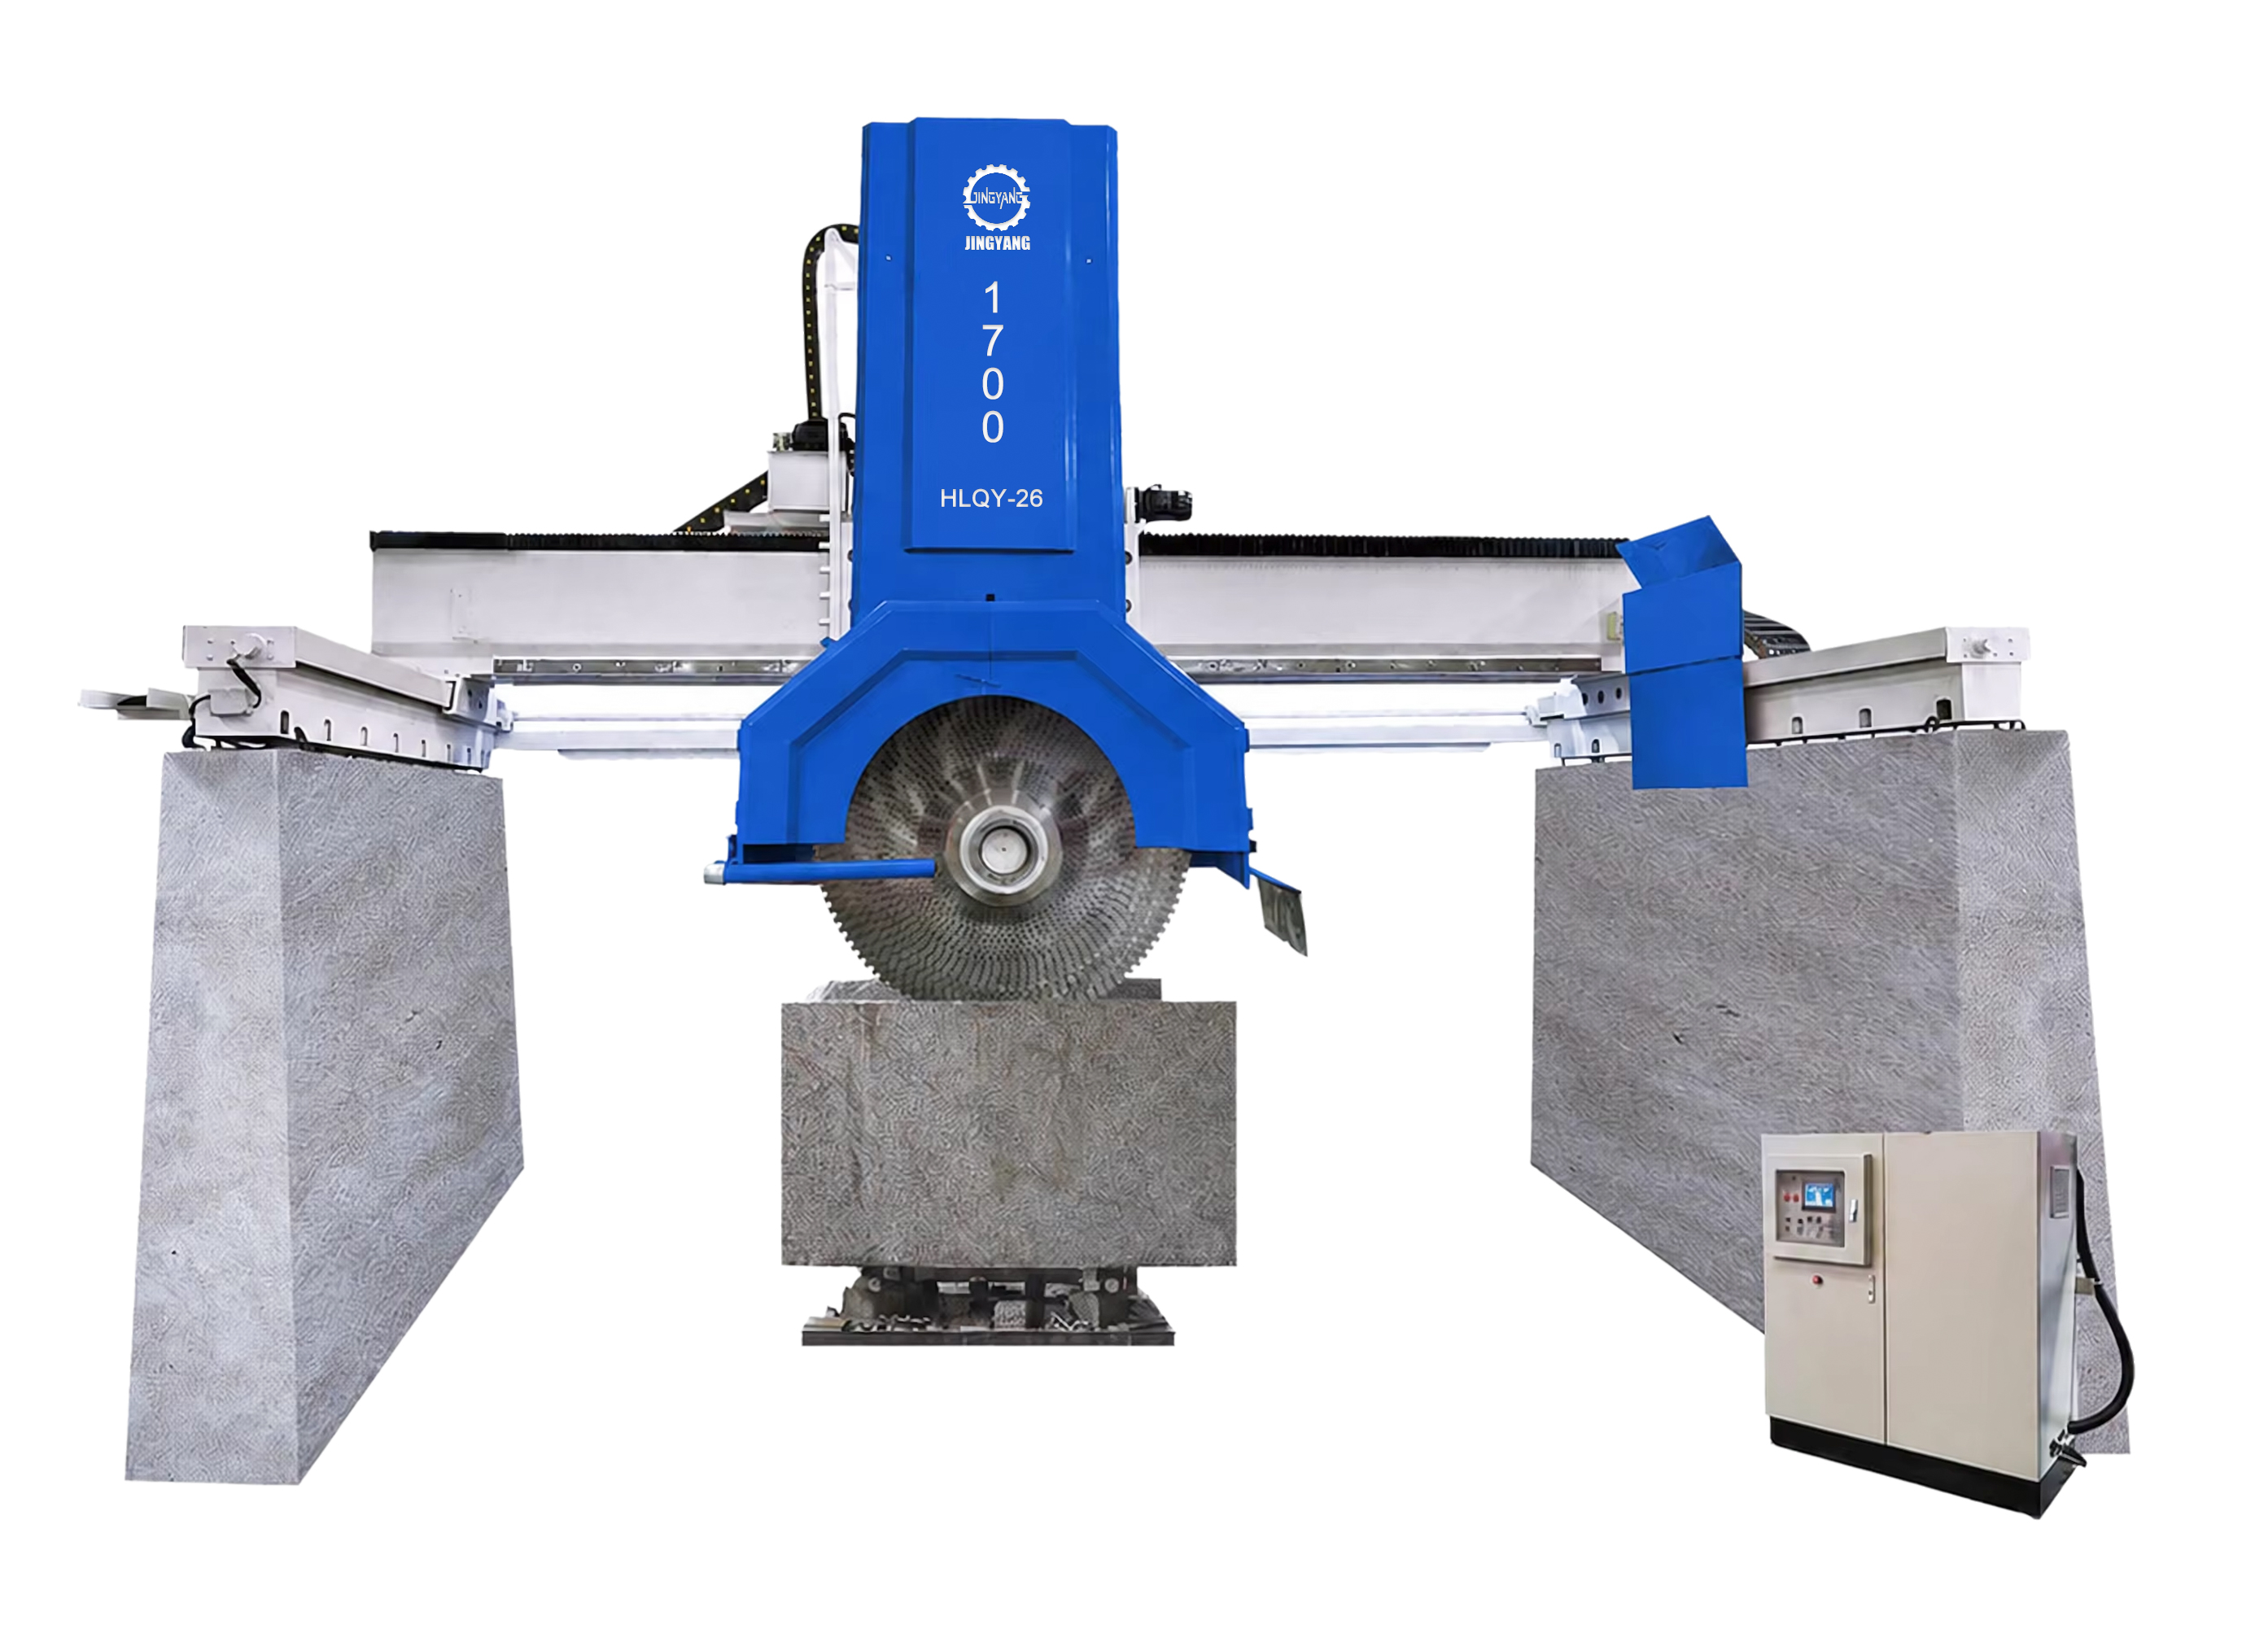
En cambio, una máquina industrial para cortar piedra utiliza motores de imán permanente de alto par o motores de inducción pesados que entregan entre 22 kW y 45 kW, o más. Esta potencia mecánica bruta permite al disco efectuar cortes agresivos y profundos en un solo paso, a altas velocidades de avance transversal, duplicando o triplicando la producción diaria en metros cuadrados.
Igualmente importante es la rigidez del eje del husillo. Cuando un disco diamantado en rotación impacta cúmulos minerales densos en granito natural, la resistencia al corte genera microvibraciones de alta frecuencia a lo largo del eje. En una máquina ligera para cortar placas de piedra, esta vibración hace resonar el bastidor de acero delgado.
La vibración es la causa principal del desgaste prematuro de los segmentos diamantados, del micro-desprendimiento a lo largo de la cara de la piedra y de la deformación catastrófica del núcleo de la cuchilla. Una sierra de puente industrial con rodamientos de husillo pesados y de precisión estabiliza el borde de la cuchilla, garantizando un desgaste uniforme de los segmentos diamantados. En un solo año fiscal, la reducción en el número de cuchillas diamantadas de reemplazo suele recuperar una parte significativa de la prima inicial de capital de la máquina.
Automatización, manipulación de materiales y cuellos de botella laborales
En instalaciones de alta producción, el proceso real de corte representa únicamente la mitad de la ecuación productiva. La manipulación de materiales, la carga de placas, la gestión de residuos y la descarga de piezas consumen valioso tiempo cronometrado. Cuando varias sierras estándar funcionan simultáneamente, la planta se congestiona con montacargas, grúas de vacío y equipos de trabajo manual que compiten por alimentar cada estación.
Una máquina industrial para el procesamiento de piedra integra tecnologías de automatización que optimizan el flujo de materiales:
- Sistemas integrados de manipulación al vacío: ventosas robóticas montadas directamente sobre el cabezal móvil elevan, rotan y reposicionan piezas de piedra cortada durante el ciclo, liberando espacio para cortes ortogonales continuos sin intervención manual del operador.
- Cámaras digitales de alta velocidad para superficies: sistemas de imagen cenitales escanean la plancha bruta sobre la mesa inclinable motorizada en segundos, permitiendo que el software anide automáticamente las piezas y alinee los patrones de grano de las juntas sin detener la cuchilla.
- Sensores automatizados de gestión de cuchillas: sonda electrónicas táctiles monitorean dinámicamente el desgaste del diámetro de los segmentos de diamante y la tensión del núcleo, ajustando las profundidades de avance y alertando a los equipos de mantenimiento antes de que una cuchilla dañada arruine una plancha costosa.
- Integración digital con sistemas MES/ERP: redes de automatización a escala fabril descargan órdenes diarias de corte directamente al controlador industrial de la máquina mediante Ethernet, eliminando la introducción manual de datos por parte del operador en la consola, fuente frecuente de errores.
Al integrar el corte de alta velocidad y la manipulación automatizada de placas dentro de una única instalación industrial, las plantas de alta producción reducen los costos laborales y disminuyen drásticamente las tasas de rotura accidental de placas durante el transporte.
Coste total de propiedad: comparación de la economía real de producción
Evaluar maquinaria únicamente en función de su precio de compra inicial es una trampa peligrosa para los productores de piedra de alta producción. Una flota de máquinas de corte estándar de menor precio suele generar costos operativos ocultos masivos debido a la duplicación de mano de obra, gastos excesivos en herramientas y paradas no programadas crónicas.
Considere la realidad de operar tres unidades de corte estándar frente a una única máquina industrial de corte de piedra de alta resistencia para lograr una producción idéntica de 600 metros cuadrados por día:
- Costos directos de mano de obra: tres máquinas estándar requieren tres operadores especializados y varios manipuladores de materiales por turno. La unidad industrial automatizada logra el mismo volumen en metros cuadrados con un solo operador que supervisa la celda automatizada de corte.
- Huella en el suelo de la fábrica: Las huellas de múltiples máquinas, las barreras de seguridad y las zonas de acopio de losas ocupan un espacio excesivo en el piso, lo que incrementa los costos indirectos de calefacción, iluminación y alquiler del almacén.
- Exposición a paradas no programadas: Componentes estándar de servicio ligero —como tornillos de bolas sin protección, carros lineales ligeros y válvulas solenoides hidráulicas económicas— se desgastan rápidamente en presencia de lodo abrasivo de piedra. Gestionar tres máquinas frágiles triplica la probabilidad de una parada de emergencia en la línea, lo que detiene las líneas de pulido posteriores.
Fabricar sistemas de procesamiento de piedra de alto rendimiento requiere una ingeniería profunda en maquinaria industrial. Jingyang Machinery fabrica equipos para piedra de alto desempeño, desde grandes sistemas primarios de extracción en canteras hasta sofisticadas sierras de puente industriales y estaciones de trabajo CNC de múltiples ejes. Dado que Jingyang diseña maquinaria robusta para entornos mineros y de procesamiento exigentes, sus sistemas industriales incorporan masa estructural, protección de componentes y durabilidad mecánica necesarias para operaciones fabriles continuas y de alta volumetría.
Envasado
En instalaciones de fabricación de piedra de alta volumetría, depender de equipos de corte estándar conduce a costos laborales crecientes, consumo excesivo de discos de corte y cronogramas de entrega de proyectos poco confiables. Invertir en una máquina industrial de corte de piedra proporciona la masa estructural, potencia del husillo, estabilidad térmica continua y automatización integrada necesarias para reducir los costos de producción sin sacrificar la capacidad de salida.
Póngase en contacto con Jingyang Machinery hoy mismo para revisar el diseño de su planta, sus objetivos diarios de producción por metro cuadrado y las especificaciones de los materiales. Nuestro equipo de equipos industriales le proporcionará una evaluación técnica integral y una propuesta de configuración adaptada a los objetivos de producción de su fábrica.