
 EN



Hvorfor kontrol af spild starter før den første klipning
Kvægsmænd sporer ofte tonnage først. Ved dimensioneret sten ligger den egentlige værdi i blokken, der forbliver intakt. En blok, der er splittet af eksplosiv stød, kan se solid ud udefra, men interne mikrorevner kan omdanne en højt værdifuld kube til revnede plader. Det er her, en diamanttrådmaskine ændrer samtalen. I stedet for at knuse klippe med en pludselig frigivelse af energi skærer maskinen en smal bane og efterlader den omkringliggende masse stort set uforstyrret. Mindre overbrydning betyder færre spildte fragmenter, færre reparationer nedstrøms og mere brugbar volumen fra hver bank. Fordelen er ikke kun hastighed. Det er geometrisk kontrol.
Hvordan en diamanttrådmaskine skærer klippe med kontrolleret slibning
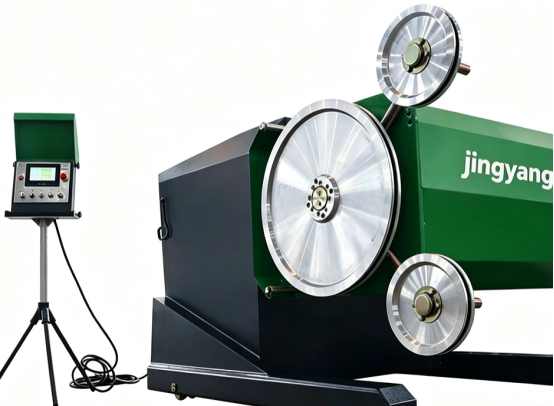
En diamanttrådmaskine bruger en lukket løkke af stålkabel udstyret med diamanter, der er indlejret i perler. Tråden løber gennem vejledningspuljer, trænger ind i klippen i en planlagt vinkel og sliber en snitbredde, mens den bevæger sig. Vand sples gennem snittet, køler perlerne og bortfører finstof. Skæreprocessen er abrasiv, ikke perkussiv. Diamantkorn skraber og knuser mineralkorn i mikroskopisk skala. Fjernelse af klippe sker gradvist langs trådens bane.
Flere variabler afgør, om snittet forbliver rent:
- Trådspænding, som påvirker ligeled og levetiden for perlerne.
2.Fremføringshastighed, som skal tilpasses klippens hårdhed og trådhastigheden.
3.Vandstrøm, som regulerer temperatur og fjernelse af slam.
4.Puljejustering, som forhindrer sidespænding og trådudsving.
I hård granit kan en for lav trådhastighed polere perlerne i stedet for at skære. I blødere marmor eller kalksten kan for stor spænding deformere hullet eller beskadige blokkens kanter. Opsætningen er det sted, hvor spild opstår – eller undgås.
Opsætningsbeslutninger, der beskytter blokkens værdi
Den første skæring sætter tonen. Hvis guidehuller bores forkert, vil tråden kæmpe mod klippen, og skærefladen vil afvige. En afvigelse på få millimeter er måske uden betydning for tilslag, men kan ødelægge en dimensioneret stenblok. Stenbrudsgrupper boring normalt vertikale og horisontale huller med en lille tolerance for skæring. Derefter trækkes tråden igennem, spændes og accelereres, inden fremførslen aktiveres.
Kølevand er vigtigere, end mange nye operatører forventer. Lav gennemstrømning fører til glasering af perler og en slurry, der pakkes ned i snitspalten. Den pakkede slurry øger friktionen og kan forårsage trådudsving. Rent vand og en stabil returstrøm sikrer en forudsigelig skæring. På et granitstenbrud i Sydkina prøvede en gruppe en hurtigere fremførsel. Tråden buede, og blokfladen viste en bølgeform. Efter at have nedsat fremførslen og øget vandgennemstrømningen blev skæringen igen lige.
Et felttilfælde fra et stenbrud i Sydkina
På et granitkvarter i det sydlige Kina udvandt besætningen store klodser fra en bank med begrænset plads. Borning og sprængning havde været standardmetoden, men driften ønskede færre revner og bedre klodsudnyttelse. En diamanttrådmaskine blev indsat til en prøveklipning af en klods på 12 m × 6 m × 5 m. Første forsøg anvendte for meget spænding og en hurtig fremførsel. Tråden drev af, og klippefladen viste en lille afvigelse. Efter at have nedsat spændingen, øget vandstrømmen og justeret vejlederhjulene til inden for 2 mm lykkedes det med næste klods at opnå en flad flade og færre synlige revner. Kvarteret rapporterede cirka 18 procent mere brugbar klodsvolumen fra samme bankareal. Resultatet var ikke universelt, da klippens struktur og operatørens færdigheder varierer.
Sammenligning af metoder med realistiske tal
Forskellige udvindingsmetoder skaber forskellige affaldsprofiler. Tabellen nedenfor opsummerer typiske intervaller, som stenbrudsgrupper og udstyrsleverandører har rapporteret. De faktiske resultater afhænger af bjergartsart, revneafstand og mandskabets erfaring.
Metode |
Typisk blokudbytte |
Kerf- eller brudtab |
Vibration |
Bedste løsning |
Skæring med diamanttråd |
70 til 85 procent |
kerf på 8 til 11 mm |
Lav |
Hård til medium bjergart, dimensionerede blokke |
Borrning og sprængning |
40 til 60 procent |
Højt pga. overboring og revner |
Høj |
Massefjernelse, mindre regelmæssige blokke |
Udvidelsesmørtel |
55 til 70 procent |
Smal snitbredde, langsom opdeling |
Lav |
Stærk klip, små til mellemstore klodser |
Kædesavsklipning |
60 til 75 procent |
snitbredde på 20 til 40 mm |
Lav til moderat |
Blødere sten, overfladiske snit |
Tabellen er ikke en pointtavle. Spild opstår fra flere kilder. En bred snitbredde spilder sten som pulver. Sprængning spilder sten gennem revner. Langsomme metoder spilder tid og arbejdskraft. Den diamanttrådmaskine ligger i et nyttigt mellemområde, når klodsens værdi er høj og omkostningerne ved efterfølgende bearbejdning betyder noget.
Begrænsninger, kompromiser og udstyrsunderstøttelse
En diamanttrådmaskine er ikke et universelt svar. Den kræver vand, strøm og en rimeligt stabil arbejdsplads. Meget revnet bjergart kan klemme tråden. Ekstremt hård bjergart kan slibe perlerne hurtigt ned. Operatørens færdigheder er afgørende, og en dårligt uddannet besætning kan ødelægge en god blok ved forkert spænding eller fødevindstilling. Føringshuller skal være præcise, og skæresekvensen skal respektere naturlige sprækker. I nogle stenbrud giver borer og sprængning stadig god mening ved åbning af en klippeflade eller fjernelse af overjord.
Branchestandarder og certificeringsrammer peger i samme retning. Udstyrsproducenter, der følger ISO 9001- og ISO 14001-praksis, har tendens til at lægge større vægt på proceskontrol, miljøstyring og sikkerhed. Kinas nationale standardiseringsudvalg for minedriftsudstyr har også udarbejdet standarder for stenmineringsudstyr, herunder cirkelsavemaskiner, hvilket viser en bredere indsats for at sikre kontrolleret udvinding. For købere er det praktiske spørgsmål ikke kun maskinens pris, men om leverandøren forstår kvældsbetingelserne, kan støtte installationen og kan sikre tilgængelighed af reservedele og service.
Jingyang har bygget sin ry som leverandør af udstyr til stenminerings- og -bearbejdningsaktiviteter med produktionskapacitet, kvalitetskontrolsystemer og leveringskædestøtte til kvældsdrift.
Indholdsfortegnelse
- Hvorfor kontrol af spild starter før den første klipning
- Hvordan en diamanttrådmaskine skærer klippe med kontrolleret slibning
- Opsætningsbeslutninger, der beskytter blokkens værdi
- Et felttilfælde fra et stenbrud i Sydkina
- Sammenligning af metoder med realistiske tal
- Begrænsninger, kompromiser og udstyrsunderstøttelse