
 EN



Neden Atık Kontrolü İlk Kesimden Önce Başlar
Taş ocakları yöneticileri genellikle önce tonajı takip eder. Boyut taşında ise gerçek kazanç, bütünlüğünü koruyan blokta yatmaktadır. Patlayıcı şokuyla ayrılan bir blok dıştan sağlam görünse de içsel mikroçatlaklar, yüksek değerli bir küpü çatlaklı levhalara dönüştürebilir. İşte burada elmas telli makine tartışma konusunu değiştirir. Makine, enerjinin ani bir şekilde serbest bırakılmasıyla kayayı kırmak yerine dar bir yol keser ve çevredeki kütleyi büyük ölçüde bozulmadan bırakır. Daha az fazladan kırılma, daha az israf edilen parçalar, daha az ileri aşama tamirat ve her seviyeden daha fazla kullanışlı hacim anlamına gelir. Bu fayda yalnızca hızdan ibaret değildir; aynı zamanda geometri kontrolüdür.
Elmas Telli Makinenin Kontrollü Aşındırma ile Kayayı Nasıl Kestiği
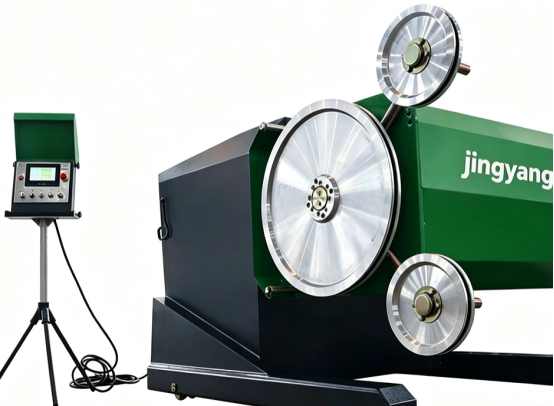
Bir elmas tel makinesi, elmasla doyurulmuş boncuklarla donatılmış çelik kablo halkasından oluşur. Tel, yönlendirici kasnaklardan geçer, belirlenen bir açıyla kayaya girer ve ilerlerken bir kesim yuvası (kerf) oluşturur. Su, kesimi temizler, boncukları soğutur ve ince talaşları uzaklaştırır. Kesme işlemi darbeli değil, aşındırıcıdır. Elmas tozu, mineral tanelerini küçük ölçekte çizerek ve kırarak etki eder. Kayanın kaldırılması, telin izlediği yol boyunca kademeli olarak gerçekleşir.
Kesimin temiz kalıp kalmayacağını belirleyen birkaç değişken vardır:
- Tel gerilimi; düzgünlüğü ve boncuk ömrünü etkiler.
2.İlerleme hızı; kayanın sertliği ile tel hızına uygun olmalıdır.
3.Su akışı; ısıyı kontrol eder ve süspansiyonu (slurry) uzaklaştırır.
4.Kasnak hizalaması; yan yüklenmeyi ve telin sapmasını önler.
Sert granitte, çok düşük bir tel hızı boncukları kesmeden parlatabilir. Daha yumuşak mermer veya kireçtaşı gibi kayalarda ise fazla gerilim deliği ovalaştırabilir ya da blok kenarlarını hasara uğratabilir. Kurulum aşaması, kayıp veya kazanç açısından kritik bir dönemdir.
Bloğun Değerini Koruyan Kurulum Kararları
İlk kesim, tonu belirler. Kılavuz delikler hizasından çıkarak delinirse, tel kayaya karşı direnç gösterir ve kesim yüzeyi sapar. Birkaç milimetrenin sapması agrega için önemli olmayabilir ama boyutlu taş bloğunu mahvedebilir. Taş ocakları ekipleri genellikle dikey ve yatay delikleri küçük bir kesişim toleransıyla deler. Ardından tel geçirilir, gerilir ve ilerleme harekete geçmeden önce çalışma hızına çıkarılır.
Soğutma suyu, birçok yeni operatörün düşündüğünden daha fazla önem taşır. Düşük akış hızı, boncukların cilalanmasına ve kesim yarığına (kerf) sıkışan bir çamur karışımına neden olur. Bu sıkışmış çamur sürtünmeyi artırır ve telden sapmaya (wire wander) yol açabilir. Temiz su ve sabit bir dönüş akışı, kesimi öngörülebilir tutar. Güney Çin’de bir granit ocağında bir ekip daha hızlı ilerleme denemişti. Tel sapmış ve blok yüzeyinde dalgalanma oluşmuştu. İlerleme hızı azaltılıp su akışı artırıldıktan sonra kesim tekrar düzeldi.
Güney Çin’de Bir Taş Ocağından Bir Sahada Vaka
Güney Çin'de bir granit ocakta, ekip sınırlı alanda büyük blokları bir bankodan çıkartıyordu. Delme ve patlatma yöntemleri varsayılan yöntemlerdi; ancak işletme daha az çatlak ve daha iyi blok geri kazanımı istiyordu. 12 m × 6 m × 5 m boyutlarındaki bir blok üzerinde deneme kesimi yapmak üzere bir elmas tel makinesi getirildi. İlk denemede çok fazla gerilim ve yüksek ilerleme hızı kullanılmıştı. Tel sapmış ve kesim yüzeyi hafifçe sapmıştı. Gerilim azaltıldıktan, su akışı artırıldıktan ve kılavuz makaralar 2 mm içinde hizalandıktan sonra sonraki blok düz bir yüzeyle ve görünür çatlak sayısı azaltılarak çıktı. Ocak, aynı banko alanından yaklaşık %18 daha fazla kullanışlı blok hacmi elde edildiğini bildirdi. Bu sonuç evrensel değildi çünkü kayanın yapısı ve operatör becerisi değişkenlik gösterir.
Gerçekçi Rakamlarla Yöntemlerin Karşılaştırılması
Farklı çıkarma yöntemleri farklı atık profilleri oluşturur. Aşağıdaki tablo, ocak ekipleri ve ekipman tedarikçileri tarafından bildirilen tipik aralıkları özetler. Gerçek sonuçlar, kaya türüne, eklem aralığına ve ekip deneyimine bağlıdır.
Yötem |
Tipik blok verimi |
Kesim veya kırılma kaybı |
Titreme |
En Uygun Olanı |
Elmas kablo kesimi |
%70 ila %85 |
8 ila 11 mm kesim genişliği |
Düşük |
Sertten orta sertliğe kadar kaya, boyutsal bloklar |
Delme ve patlatma |
%40 ila %60 |
Aşırı kırılma ve çatlaklardan dolayı yüksek |
Yüksek |
Toplu kaldırma, daha az düzenli bloklar |
Genleşmeli harç |
%55 ila %70 |
Düşük kesim genişliği, yavaş bölme |
Düşük |
Sağlam kaya, küçük ila orta boy bloklar |
Zincirli testere ile kesim |
%60 ila %75 |
20 ila 40 mm kesim genişliği |
Düşük ile Orta |
Daha yumuşak taş, yüzeyel kesimler |
Tablo bir puan tablosu değildir. Atık birkaç kaynaktan gelir. Geniş kesim genişliği taşı toz halinde israf eder. Patlatma, taşın çatlaklar aracılığıyla israf olmasına neden olur. Yavaş yöntemler zaman ve işçilik kaybına yol açar. elmas telli makine blok değeri yüksek olduğunda ve aşağı akışta yapılan işlemlerin maliyetleri önemliyse, pratik bir orta noktada yer alır.
Sınırlamalar, Üzere Alınan Fedakârlıklar ve Ekipman Desteği
Elmas tel makinesi evrensel bir çözüm değildir. Su, elektrik ve nispeten sabit bir tezgâh gerektirir. Çok parçalanmış kayaç telin sıkışmasına neden olabilir. Aşırı sert kayaçlar boncukları hızla aşındırabilir. Operatör becerisi önemlidir ve yeterince eğitilmemiş bir ekip, yanlış gerilim veya ilerleme ayarlarıyla iyi bir bloğu tahrip edebilir. Kılavuz deliklerinin doğruluğu gerekir ve kesim sırası doğal çatlaklara saygı duymalıdır. Bazı ocaklarda yüzeyi açmak veya üstteki toprak tabakasını kaldırmak için hâlâ delme ve patlatma yöntemi mantıklıdır.
Sektör standartları ve sertifikasyon çerçeveleri aynı yöne işaret ediyor. ISO 9001 ve ISO 14001 uygulamalarına uygun hareket eden ekipman üreticileri, genellikle süreç kontrolüne, çevre yönetimine ve güvenliğe daha fazla dikkat eder. Çin Ulusal Madencilik Makineleri Standartlaştırma Komitesi de taş madenciliği ekipmanları için standartlar geliştirmiş olup, bunlara dairesel testere makineleri de dahildir; bu durum, kontrollü çıkarım yönünde daha geniş bir çaba gösterildiğini göstermektedir. Alıcılar için pratik sorun yalnızca makine fiyatından ibaret değildir. Soru, tedarikçinin ocak koşullarını anlayıp anlamadığı, kurulum destek sağlayıp sağlamadığı ve yedek parça ile servis erişimini sürdürebilip sürdüremediğidir.
Jingyang, taş madenciliği ve işleme ekipmanları alanında itibar kazanmıştır; üretim kapasitesi, kalite kontrol sistemleri ve ocak operasyonları için tedarik zinciri desteği sunmaktadır.
İçindekiler Tablosu
- Neden Atık Kontrolü İlk Kesimden Önce Başlar
- Elmas Telli Makinenin Kontrollü Aşındırma ile Kayayı Nasıl Kestiği
- Bloğun Değerini Koruyan Kurulum Kararları
- Güney Çin’de Bir Taş Ocağından Bir Sahada Vaka
- Gerçekçi Rakamlarla Yöntemlerin Karşılaştırılması
- Sınırlamalar, Üzere Alınan Fedakârlıklar ve Ekipman Desteği