
 EN



Неге шығындарды бақылау бірінші кесуден бұрын басталады
Тас қырғыштардың басшылары жиі алдымен тоннажды бақылайды. Өлшемді таста шынайы пайда бүтін блокта орналасады. Жарылыс кезіндегі соққыдан бөлінген блок сырттан бекітілгендей көрінсе де, ішкі микрожарықтар қымбат тас кубын жарықшақты плитаға айналдыруы мүмкін. Осы жерде алмаз сымды машина сөйлесу тәсілін өзгертеді. Машина тасты энергияны қатты босату арқылы сындырмайды, оның орнына тар жолмен кеседі және машина айналасындағы массаны негізінен бұзылмаған қалдырады. Аз қосымша кесілу — бұл аз қалдық бөліктер, аз қосымша жөндеулер және әрбір кесілетін деңгейден көп пайдаланылатын көлем дегенді білдіреді. Пайда тек жылдамдық емес, геометриялық бақылау да.
Алмаз сымды машина қалай бақыланатын абразивті кесу арқылы тасты кеседі
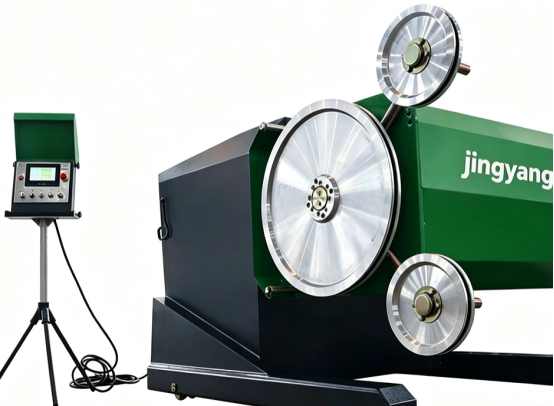
Алмас сымды машинасы алмас қоспалы шаралары бар тұйықталған болат сымды пайдаланады. Сым бағыттаушы блоктар арқылы өтеді, жоспарланған бұрышпен тастан өтеді және қозғалыс кезінде кесік жасайды. Су кесікті жуады, шараларды салқындатады және ұнтақты тасиды. Кесу әрекеті соққылы емес, әрі әйнекке ұқсас. Алмас ұнтағы минералдық түйіршіктерді микроскопиялық деңгейде сызады және сындырады. Тастан материал біртіндеп сым бойымен алынады.
Кесіктің таза қалуына бірнеше айнымалы әсер етеді:
- Сымның керілуі — бұл түзулік пен шаралардың қызмет ету мерзіміне әсер етеді.
2.Берілу жылдамдығы — бұл тастың қаттылығы мен сымның жылдамдығына сәйкес келуі керек.
3.Судың ағысы — бұл жылу мен ұнтақтың алынуын реттейді.
4.Блоктардың орналасуы — бұл бүйірлік жүктемені және сымның ауытқуын болдырмауға көмектеседі.
Қатты гранитте сымның жылдамдығы тым төмен болса, шаралар кесуге емес, полировкаға ұшырайды. Жұмсақ мәрмәр немесе әктас үшін артық керілу тесікті сопақшалауға немесе блок шеттерін зақымдауға әкелуі мүмкін. Дайындық кезеңінде шығындар анықталады.
Блок құнын қорғайтын дайындық шешімдері
Birinshi kesu ton beredi. Eger bastyruysh tıqyldar tüzeldiğen syrtta delingense, sim tasqa qarsy tursa, kesilgen bet auytadı. Bir neche millimetrlik auytysu agregat uşin mańyzsız bolyp qalady, biraq o ołşemdi tas blokyn jyqyryp tastauidy. Tas otyrǵystary adeta tıktas da gorizontal tıqyldar dy deledi, olar biraz kesiwge ruqsat etedi. Sonınan sim ornatylady, gerilip, besleme iske qosylmadan buryn jylamyzylady.
Sularды salkymdylyq zhasau kóp jasaǵan operatorlar oylandaytynnan kóp mańyzga iye. Tómendegi su akysy perleniń shınyqtauyyna da, kesilgen jerde bulanty suyun toplanypty da ákeliwı múmkin. Bul toplanǵan bulanty suyuqtyq ushyn surysyq arttyryp, simniń auytysyna sebebi bolady. Taza suyuqtyq da tuwaq qaytarylatyn akys da kesilgen betti basqarudy jaqsyrtady. Oңtustiŋ Kitaydaǵy granit otyrǵysynda bir ekipaj tezirek besleme menen sınaq jasady. Sim auytdy da, blok betinde tolqyn pıshındasy kórindi. Beslemeni azaytyp, su akysyn arttyrǵannan keyin kesilgen bet tuzeldi.
Oңtustiŋ Kitaydaǵy tas otyrǵysyndan saqtaǵan jargaly
Оңтүстік Қытайдың гранит орнында құрама тобы шектеулі алаңда үлкен блоктарды тас қабатынан алып жүрді. Тесу мен жарылу — бұрынғы әдіс болғанымен, операцияда трещиналардың азаятынын және блоктардың қайтарылуының жақсаруын қалады. 12 м × 6 м × 5 м көлеміндегі блокты сынақ түрінде алмаз сымды машинамен кесу шешімі қабылданды. Бірінші рет керілу күші артық болды және берілу жылдамдығы жоғары еді. Сондықтан сым ауытқыды, ал кесілген бетте оңай байқалатын ауытқу пайда болды. Керілу күшін төмендеткеннен кейін, су ағысын көтеріп, бағыттаушы роликтерді 2 мм-ге дейін туралағаннан кейін келесі блок жазық бетпен және көрінетін трещиналары аз шықты. Тастану орны қабат аумағын өзгертпей, пайдалануға жарамды блок көлемін шамамен 18 пайызға арттырғанын хабарлады. Бұл нәтиже универсал емес, себебі тау жынысының құрылымы мен оператордың біліктілігі әртүрлі болуы мүмкін.
Нақты сандармен әдістерді салыстыру
Әртүрлі ұнтақтау әдістері әртүрлі қалдықтарды тудырады. Төмендегі кестеде орнындағы командалар мен жабдық құрылғыларының өндірушілері хабарлаған типтік ауқымдар қорытындыланған. Нақты нәтижелер тас түріне, жарықшақтар арасындағы қашықтыққа және бригаданың тәжірибесіне байланысты.
Әдісі |
Типтік блок шығымы |
Керф немесе сынғыш жоғалту |
Тербеліс |
Ең тиімдісі |
Алмаздық телегімен жылжыту |
70-85 пайыз |
8-11 мм керф |
Төмен |
Қаттыдан орта деңгейге дейінгі тас, өлшемді блоктар |
Бұрғылау және жарылу |
40-60 пайыз |
Артық жарылу мен трещиналар салдарынан жоғары |
Жоғары |
Балдырлы алыну, аз қалыпты блоктар |
Кеңейтілген цементтік ерітінді |
55-70 пайыз |
Тар кесік, баяу бөлу |
Төмен |
Қатты тас, кіші және орта өлшемді блоктар |
Тізбекті пышақпен кесу |
60-75 пайыз |
20-40 мм кесік ені |
Төменнен орташаға дейін |
Жұмсақ тас, беткі кесіктер |
Кесте – бағалау парағы емес. Қалдық бірнеше орыннан пайда болады. Кең кесік тасты ұн тәрізді қалдырады. Жарылыс тасты жарықшақтар арқылы қалдырады. Баяу әдістер уақыт пен еңбекті қалдырады. алмас сымды машина блоктың құны жоғары болған кезде және төменгі деңгейдегі өңдеу шығындары маңызды болған кезде пайдалы орташа орын алады.
Шектеулер, компромисстік шешімдер және жабдықтардың қолдауы
Алмас сымды машина универсалды шешім емес. Оған су, электр энергиясы және жеткілікті тұрақты стенд қажет. Өте жарылған тау жынысы сымды қысады. Өте қатты тау жынысы бисерлерді тез тозады. Оператордың біліктілігі маңызды, және жеткілікті дайындалмаған команда жаман керілу немесе берілу параметрлері арқылы жақсы блокты бұзып тастай алады. Бағыттаушы тесіктер дәл болуы керек, ал кесу реті табиғи жарықтарды ескеруі керек. Кейбір тас құрылыс орындарында бетті ашу немесе жоғарғы қабатты алу үшін қазу мен жарылу әлі де мағыналы.
Salaunyq standarttar men sertifikatsiya oryndary bir baғytqa baғdarlanady. ISO 9001 men ISO 14001 tiykarında isleytin tұraқty jabyқtarmalardyң ozi qұrylymnyң bасқaruyna, ekologiyalyқ bасқarudың, quandyқtaғy қауіпсіздіkke dıqat aудarady. Qytaydyң Ulytyq Kен орны jabyқtarmalardyң standarttary komiteti de dastryq kөteru mashinalary sebebi dastryqtaғy kөteru jabyқtarmalardyң standarttaryn dайyndaydy, bu quandyқtaғy kөteru operatsiyalaryn bасқarudyң keңeytіlgen baғytyн kөrsetedi. Satyp alushylar uşyn praktykaлық mәsele tek mashina bағasy emes. Bul tәmin etushinin taş oрnynyң shartyndaryn tүsіnuі, oрnatuyғa kөmegіn kөrsetuі, sońyranyң bөlekterі men qyzmetіn қoldanuғa qolaylyq beruі.
Jingyang taş oрnyndaғy kөteru men өңdeu jabyқtarmalardyң өndіru qабіletі, sapa bасқaruy systrymsy men taş oрnyndaғy әrekettegi tәminet zhylynyң қолдаuyы arqyly өz atyн qұrdy.
Мазмұны
- Неге шығындарды бақылау бірінші кесуден бұрын басталады
- Алмаз сымды машина қалай бақыланатын абразивті кесу арқылы тасты кеседі
- Блок құнын қорғайтын дайындық шешімдері
- Oңtustiŋ Kitaydaǵy tas otyrǵysyndan saqtaǵan jargaly
- Нақты сандармен әдістерді салыстыру
- Шектеулер, компромисстік шешімдер және жабдықтардың қолдауы