
 EN


Какво прави релефното гравиране по-трудно от плоското рязане на камък
Плоското рязане задържа резача в една равнина и го притиска през плочата. Релефното гравиране изисква машината да създаде дълбочина, сянка и контур в същия този елемент, често по повърхност, която от самото начало никога не е била съвършено равна. Мраморът и гранитът не реагират по един и същи начин под такава натовареност. Мраморът се състои предимно от калцит, затова се драска и люспи веднага щом инструментът остане прекалено дълго на едно място или подаването се отклони. Гранитът е по-твърд и далеч по-абразивен, което води до по-бързо износване на инструментите, но запазва по-остър ръб. Една 3D машина за гравиране на камък трябва да управлява и двата материала, а допустимата грешка намалява, когато релефът става по-фин.
Защо седем оси надвишават три, когато повърхността е извита
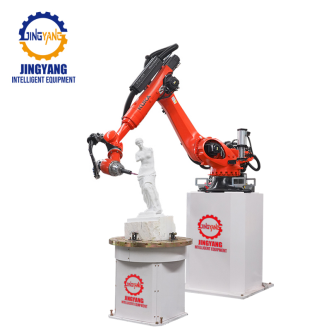
Повечето магазини показват фреза, която се движи в три посоки. Това е подходящо за знаци и плитки жлебове, но за дълбоко релефно оформяне с изпъкнали части и закръглени преходи е необходимо шпинделът да се накланя и завърта, докато се движи. Платформата от типа HLRB-7A3D работи по седем оси и комбинира динамиката на роботизирани манипулатори KUKA с софтуера за генериране на инструментални траектории SprutCAM. Тези допълнителни оси позволяват на режещата глава да се завърта около заготовката, вместо да принуждават камъка да заеме едно фиксирано положение.
Резултатът е оптимален ъгъл на контакт. Когато инструментът остава перпендикулярен на повърхността, рязането става равномерно и детайлите си остават остри. При триосова обработка инструментът може да се спуска само вертикално във вдлъбнатината, което ограничава както дълбочината, така и чистотата на рязането. Добавянето на въртене и наклон позволява един и същ релеф да се изпълни с по-голяма дълбочина и изисква по-малко коригиращи проходи.
Как манипулаторът достига до всяка вдлъбнатина и изпъкнала част
Роботизираната ръка носи шпиндела върху конструкция с дълго, обхващащо цялата панелна повърхност достигане. На практика това означава, че инструментът може да се спусне във вдлъбнато легло, да се движи нагоре по издигнат ръб и да поддържа постоянен ъгъл на контакт през целия път. При релефно гравиране върху камък този ъгъл е решаващ. Ако е точно избран, фрезата отстранява чиста стружка. Ако се промени, ръбът става неясен поради триене и топлина.
Прашните частици и охлаждащата течност имат същото значение като движението тук. Каменната прах е финна и абразивна. Постоянният поток вода поддържа зоната чиста, предпазва гравиращия шпиндел и спира прахта да се наслоява в по-фините елементи на шаблона. Гравиращите шпиндели от твърда стомана по-добре издържат тази товарна натовареност, което осигурява последователност на детайлите при дълги серии.
От сканирана 3D-модел до повторяем релеф върху камък
Добре постигнатите резултати рядко започват от машината. Те започват с геометрията. Много работилници получават изваян прототип или физически образец, заснемат формата му със скенер и я превръщат в инструментална траектория. След това машината повтаря тази форма върху всеки блок, предвиден в поръчката.
Тази повтаряемост е тихото предимство, което никой не включва в техническите спецификации. Веднъж когато траекторията е проверена върху един елемент, следващите сто се произвеждат идентично. В таблицата по-долу са обобщени най-често използваните начини за изработване на детайлиран релеф върху естествен камък.
Метод |
Качество на детайлите |
Еднаквост между елементите |
Отпадъци от камък |
Изисква се умение на оператора |
Ръчна резба |
Много високо, варира според майстора |
Ниска |
Ниска |
Много високо |
3-осов CNC фрезерен стан |
Средно |
Високо |
Средно |
Умерен |
7-осова роботизирана гравирана ръка |
Висока и възпроизводима |
Високо |
Ниска |
Ниско до умерено |
Как изглежда истинското производствено изпълнение на работното място
В майсторската работилница за обработка на камък релефните панели се изпращаха на малка група умели резачи, които можеха да завършат само няколко големи изделия седмично. Работата беше прекрасна, но производственият обем варираше в зависимост от това кой е на смяна. След въвеждането на седемосева фрезовъчна клетка одобрените файлове се обработваха през нощта и утринната партида съвпадаше с еталона. Предимството не беше само в по-високата производителност. По-новият оператор можеше да зареди файла и да постигне резултат, близък до този на майстора, което намали натиска върху малцината хора, които действително владееха занаята.
Този вид стабилност променя и процеса на цитиране. Когато работилницата може да разчита, че всеки панел ще съответства на зададените параметри, тя може да гарантира по-точни срокове за изпълнение, без да добавя резерви към графика.
Настрастване на инструментите за мрамор, гранит и композитни материали
Мраморът изисква по-лека обработка. По-меки свързващи материали и по-бавна, по-устойчива подаване предотвратяват чупенето на фините ръбове. Гранитът изисква по-твърди инструменти и повече охлаждаща течност, тъй като абразивните зърна бързо загубват остротата си. Инженерните композитни материали са между двете крайности и изискват балансирана настройка.
Оборудването, произведено според системите ISO 9001:2015 и ISO 14001:2015 и със CE-означение, отразява документиран подход към контрол на процесите, който има значение за проекти като този. Същата дисциплина се проявява и у производителите, които участват в разработването на национални стандарти за оборудване за добив на камък, където се записват повтаряемата точност, а не показателите от изложбените зали.
Цзинян предлага производствени възможности, контрол на качеството и поддръжка на веригата за доставки, които помагат на каменоломните да поддържат своите системи за отводняване в добро състояние далеч след първоначалната инсталация.
Съдържание
- Какво прави релефното гравиране по-трудно от плоското рязане на камък
- Защо седем оси надвишават три, когато повърхността е извита
- Как манипулаторът достига до всяка вдлъбнатина и изпъкнала част
- От сканирана 3D-модел до повторяем релеф върху камък
- Как изглежда истинското производствено изпълнение на работното място
- Настрастване на инструментите за мрамор, гранит и композитни материали