
 EN


Vad gör relieffristning svårare än platt stenskärning
En platt skärning håller verktyget i ett plan och trycker igenom plattan. Relieffristning kräver att maskinen skapar djup, skugga och kontur i samma stycke, ofta över en yta som från början aldrig var helt plan. Marmor och granit reagerar inte på samma sätt under den belastningen. Marmor består främst av kalcit, så den repas och spricker genast om verktyget stannar eller om fördjupningen avviker. Granit är hårdare och mycket mer slipande, vilket sliter snabbare på verktygen men ger en skarpare kant. En 3D-stengraveringsmaskin måste hantera båda materialen, och felmarginalen minskar ju finare relieffen blir.
Varför sju axlar är bättre än tre när ytan är krökt
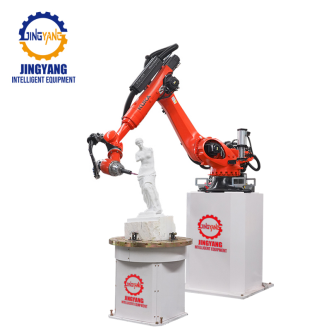
De flesta verkstäder visar en fräs som rör sig i tre riktningar. Detta hanterar skyltar och grunt spår, men för ett djupt relieff med utskjutande delar och böjda övergångar måste spindeln kunna lutning och rotera samtidigt som den rör sig. Plattformen av typ HLRB-7A3D kör på sju axlar och kombinerar KUKA-armens dynamik med SprutCAM:s verktygspathsprogramvara. Dessa extra axlar gör att fräshuvudet kan svänga runt arbetsstycket istället för att tvinga stenen att stå i en fast position.
Fördelen är kontaktvinkeln. När verktyget håller sig normalt mot ytan förblir skärkraften jämn och detaljerna skarpa. En treaxlig fräsning kan endast sänka verktyget rakt ned i en fördjupning, vilket begränsar hur djupt och renligen snittet kan utföras. Genom att lägga till rotation och lutning kan samma relieff återges med större djup och kräver färre efterbearbetningspass.
Hur armen når in i varje fördjupning och utskjutande del
Robotarmen bär spindeln på en konstruktion med ett långt, panelöverskridande räckvidd. I praktiken innebär det att verktyget kan sänkas ner i en konkav bassäng, svepa upp längs en upphöjd kant och bibehålla en stadig kontaktvinkel hela vägen. För stenrelief är just den vinkeln avgörande. Träffar man rätt, skär fläkten bort en ren spån. Låter man vinkeln avvika får kanten en suddig kant från gnidning och värme.
Damn och kylningsvätska är lika viktiga som rörelse här. Stendamm är fint och slipande. En stadig vattenström håller området rent, skyddar graveringsspindeln och förhindrar att pulver fastnar i de finare delarna av mönstret. Graveringspindlar av härdad stål klarar belastningen bättre, vilket säkerställer konsekvent detaljnivå även vid långa serier.
Från en inskannad modell till en återanvändbar stenrelief
Bra resultat börjar sällan vid maskinen. De börjar med geometri. Många verkstäder tar in en skulpterad prototyp eller ett fysiskt prov, fångar upp dess form med en skanner och omvandlar den till en verktygspåtgård. Maskinen upprepar sedan formen på varje platta som beställningen kräver.
Denna upprepbarhet är den tysta fördelen som ingen inkluderar i en specifikationslista. När vägen en gång har bevisats på en del kommer de nästkommande hundra att bli identiska. Tabellen nedan jämför de vanligaste sätten att verkstäder skapar detaljerad relief på naturlig sten.
Metod |
Detaljkvalitet |
Konsistens mellan delar |
Stenavfall |
Kräver operatörskompetens |
Handsnidad |
Mycket hög, varierar beroende på hantverkare |
Låg |
Låg |
Mycket hög |
3-axlig CNC-fräs |
Mellan |
Hög |
Mellan |
Måttlig |
7-axlig robotarmgravering |
Hög och återkommande |
Hög |
Låg |
Låg till måttlig |
Hur en verklig produktionskörning ser ut på fabriksgolvet
På en stenbearbetningsverkstad gick relieffpanelerna tidigare till en liten grupp skickliga slipare som kunde slutföra endast några stora delar varje vecka. Arbetet var vackert, men produktionen steg och sjönk beroende på vem som var på skift. När en sjuaxlig graveringcell installerades kördes den godkända filen under natten, och morgonens parti matchade provet. Vinsten handlade inte bara om ökad kapacitet. En nyare operatör kunde ladda filen och uppnå resultat nästan lika bra som mästaren – vilket minskade trycket på de få personer som verkligen behärskade hantverket.
Den typen av stabilitet förändrar också offertställningen. När en verkstad kan lita på att varje panel matchar exakt kan den lova kortare ledtider utan att lägga på marginaler i schemat.
Justera verktygen för marmor, granit och kompositmaterial
Marmor kräver en lättare beröring. Mjukare bindningar och en långsammare, jämnare fördjupning förhindrar att fina kanter spricker. Granit kräver hårdare verktyg och mer kylvätska, eftersom den abrasiva kornet slits snabbt. Tekniska kompositmaterial ligger någonstans mellan dessa två, och de belönar en balanserad inställning.
Utrustning tillverkad enligt ISO 9001:2015 och ISO 14001:2015, med CE-märkning, visar på en dokumenterad ansats för processkontroll som är avgörande för uppdrag av detta slag. Samma disciplin återfinns hos tillverkare som deltar i utvecklingen av nationella standarder för utrustning inom stenbrytning, där upprepelig noggrannhet – inte siffertal från utställningsrummet – är det som dokumenteras.
Jingyang erbjuder tillverkningskapacitet, kvalitetskontroll och leveranskedjestöd som hjälper stenbutiker att hålla sina avlastningssystem i drift långt efter den första installationen.
Innehållsförteckning
- Vad gör relieffristning svårare än platt stenskärning
- Varför sju axlar är bättre än tre när ytan är krökt
- Hur armen når in i varje fördjupning och utskjutande del
- Från en inskannad modell till en återanvändbar stenrelief
- Hur en verklig produktionskörning ser ut på fabriksgolvet
- Justera verktygen för marmor, granit och kompositmaterial