
 EN


Miért nehezebb a domború faragás, mint a sík kővágás
Egy sík vágás egy síkban tartja a pengét, és átnyomja a lemezt. A domború faragás azt kéri a géptől, hogy mélységet, árnyékot és kontúrt építsen ugyanabba a darabba, gyakran olyan felületen, amely eleve nem volt tökéletesen sík. A márvány és a gránit nem azonos módon reagál e terhelés alatt. A márvány főként kalcitból áll, ezért a szerszám azonnal karcolja és repeszti, ha elidőzik vagy a előtolás eltér. A gránit keményebb és sokkal abrasívabb, így gyorsabban kopasztja a szerszámokat, de éleztettebb széleket tart meg. Egy 3D kőmaró gép képes kezelni mindkét anyagot, és a hibalehetőség csökken, ahogy a domborulat finomabbá válik.
Miért jobbak a hét tengelyek háromnál, ha a felület görbül
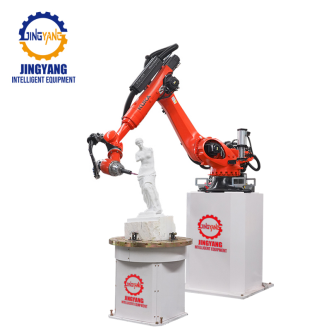
A legtöbb műhelyben egy forgószerszámot ábrázolnak, amely három irányban csúszik. Ez kezeli a jeleket és a sekély horpadásokat, de egy mély dombormű, amely kiálló részeket és görbült átmeneteket tartalmaz, a főorsó megdöntését és elforgatását igényli a mozgás közben. A HLRB-7A3D típusú platform hét tengelyen működik, összekapcsolva a KUKA kar dinamikáját a SprutCAM szerszámpálya-szoftverrel. Ezek a plusztengelyek lehetővé teszik, hogy a vágófej körbeforduljon a munkadarab körül, ne pedig kényszerítsék a követ egyetlen rögzített pozícióba.
Az eredmény a érintési szög. Amikor a szerszám merőlegesen marad a felületre, a vágóerő egyenletes marad, és a részletek élesek maradnak. Egy háromtengelyes művelet csak egyenesen lefelé tud behatolni egy mélyedésbe, ami korlátozza a vágás mélységét és tisztaságát. Ha hozzáadunk forgást és megdöntést, ugyanaz a dombormű mélyebben olvasható, és kevesebb utófeldolgozó műveletre van szükség.
Hogyan éri el a kar minden mélyedést és kiálló részt
A robotkar egy hosszú, a panel egészét átfogó hatótávolságú szerkezeten tartja a szerszámtartót. Gyakorlatilag ez azt jelenti, hogy az eszköz leereszkedhet egy homorú medencébe, felfelé söpörhet egy kiemelkedő perem mentén, és közben állandó érintési szöget tart. A kőrelief készítésénél ez a szög a lényeg. Ha pontosan beállítjuk, a maró éles forgácsot váj ki; ha elmozdul, a perem elmosódik a dörzsölődés és a hőtől.
A por és a hűtőfolyadék itt ugyanolyan fontos, mint a mozgás. A kőpor finom és csiszoló hatású. Egy állandó vízáram tisztán tartja a munkaterületet, védi a maró szerszámtartót, és megakadályozza, hogy a por behatoljon a minta finomabb részeibe. Keményített acélból készült maró szerszámtartók jobban ellenállnak ennek a terhelésnek, így a részletek hosszú ideig egyenletesek maradnak.
Egy lebarázdázott modelltől egy ismételhető kőreliefig
A jó eredmények ritkán kezdődnek a gépnél. A geometriával kezdődnek. Sok műhely egy szobrászati prototípust vagy fizikai mintát hoz be, leolvassa alakját egy szkennelővel, majd ebből készít esztergálási útvonalat. A gép ezután minden olyan lapra ugyanazt az alakot ismétli, amelyet a megrendelés előír.
Ez az ismételhetőség a csendes előny, amelyet senki sem tüntet fel a műszaki adatlapon. Ha egyszer az útvonal be van bizonyítva egy darabon, a következő száz darab ugyanolyan lesz. Az alábbi táblázat összehasonlítja a műhelyek által gyakran alkalmazott módszereket a természetes kő részletes dombormű készítésére.
Módszer |
Részletminőség |
Egységes minőség a darabok között |
Kőhulladék |
Szakértelmű kezelő szükséges |
Kézzel való faragás |
Nagyon magas, a kézművesektől függően változó |
Alacsony |
Alacsony |
Nagyon magas |
3-tengelyes CNC marógép |
Közepes |
Magas |
Közepes |
Közepes |
7-tengelyes robotkaros gravírozás |
Magas és ismételhető |
Magas |
Alacsony |
Alacsony közepesig |
Egy valós gyártási folyamat kinézete a gyártócsarnokban
Egy kőfeldolgozó üzletben a domborműs panelek egy kis csoportba tartozó, képzett faragókhoz kerültek, akik hetente csupán néhány nagyméretű darabot tudtak elkészíteni. A munka gyönyörű volt, de a termelési teljesítmény ingadozott attól függően, ki volt éppen szolgálatban. Miután bevezették a hét tengelyes marócellát, az elfogadott fájl éjjel át futott, és a reggeli tétel pontosan megegyezett a mintával. A sikert nemcsak a növekedett termelékenység jelentette. Egy kezdőbb operátor is betölthette a fájlt, és majdnem olyan eredményt ért el, mint a mesterek – ez enyhítette a nyomást azon kevés szakemberre, akik valóban ismerték ezt a kézműves technikát.
Ez a fajta stabilitás a költségbecslési folyamatot is megváltoztatja. Amikor egy üzlet biztos lehet abban, hogy minden panel pontosan megegyezik a mintával, rövidebb szállítási határidőt ígérhet anélkül, hogy időtartalékot építené be az ütemtervbe.
Szerszámozás finomhangolása márványhoz, gránithoz és kompozit anyagokhoz
A márványnak enyhébb kezelésre van szüksége: lágyabb kötőanyagú szerszámok és lassabb, egyenletesebb előtolás segíti megelőzni a finom élek repedését. A gránit keményebb szerszámokat és több hűtőfolyadékot igényel, mert az abrasív szemcse gyorsan elveszíti élességét. Az ipari kompozit anyagok köztes helyet foglalnak el, és jól reagálnak egy kiegyensúlyozott beállításra.
Az ISO 9001:2015 és az ISO 14001:2015 szabványok szerint gyártott, CE-jelöléssel ellátott berendezés dokumentált folyamatszabályozási megközelítést tükröz, amely különösen fontos ilyen feladatoknál. Ugyanezt a szigorú megközelítést mutatják a kőbányászati berendezésekre vonatkozó nemzeti szabványok kidolgozásában részt vevő gyártók is, ahol a reprodukálható pontosság – nem a bemutatóteremben látható adatok – kerül rögzítésre.
A Jingyang gyártási kapacitást, minőségellenőrzést és ellátási lánc támogatást nyújt, amely segíti a kőipari vállalkozásokat abban, hogy a szellőzőrendszerek hosszú ideig, a kezdeti telepítés után is zavartalanul működjenek.
Tartalomjegyzék
- Miért nehezebb a domború faragás, mint a sík kővágás
- Miért jobbak a hét tengelyek háromnál, ha a felület görbül
- Hogyan éri el a kar minden mélyedést és kiálló részt
- Egy lebarázdázott modelltől egy ismételhető kőreliefig
- Egy valós gyártási folyamat kinézete a gyártócsarnokban
- Szerszámozás finomhangolása márványhoz, gránithoz és kompozit anyagokhoz