
 EN


Რა ხდის რელიეფურ კერვვას ფლატ ქვის კვეთაზე რთულად
Ბრტყელი კვეთა ამყოფებს მაკაცს ერთ სიბრტყეში და აგრძელებს მის გასწვრივ ფილას. რელიეფური კერვვა კი მოთხოვს, რომ მანქანა ამ იგივე ნიმუშში განავითაროს სიღრმე, ჩრდილი და კონტური, ხშირად ზედაპირზე, რომელიც საერთოდ არ იყო სრულად ბრტყელი საწყისში. მარმარილო და გრანიტი ამ ტვირთის ქვეშ სხვადასხვაგვარად იმუშავებს. მარმარილო ძირითადად კალციტისგან შედგება, ამიტომ ინსტრუმენტის გაჩერების ან სიჩქარის გადახრის მომენტში ის უკვე ხაზებს და ატეხავს. გრანიტი უფრო მკვრივი და ბევრად უფრო აბრაზიულია, რაც ინსტრუმენტების უფრო სწრაფ აბრაზიას იწვევს, მაგრამ უკეთესად ინარჩუნებს მწვავე კიდეს. ა 3D ქვის გრავირების მანქანა უნდა მართოს ორივე მასალა, ხოლო შეცდომის სივრცე იკლებს, რაც რელიეფი უფრო ფინე ხდება.
Რატომ აღმატებს შვიდი ღერძი სამს, როდესაც ზედაპირი მრუდდება
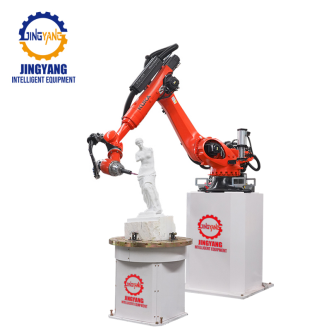
Უმეტესობა მაღაზიები წარმოიდგენს ფრეზერს, რომელიც სამი მიმართულებით მოძრაობს. ეს ართავს ნიშნებსა და ზედაპირულ ღრმა ხაზებს, მაგრამ ღრმა რელიეფი გამოკიდებულებით და მრუდი გადასვლებით საჭიროებს სპინდელის დახრასა და ბრუნვას მისი მოძრაობის დროს. HLRB-7A3D სტილის პლატფორმა მუშაობს შვიდი ღერძით, რომელიც აერთიანებს KUKA მანიპულატორის დინამიკას და SprutCAM ხელსაწყოთა ტრაექტორიის პროგრამულ უზრუნველყოფას. ეს დამატებითი ღერძები საშუალებას აძლევს კვეთის თავს მოძრაობას ნაკრების გარშემო, არ აიძულებს ქვას ერთი ფიქსირებული პოზიციის მიღებას.
Შედეგი არის კონტაქტის კუთხე. როდესაც ხელსაწყო ზედაპირის ნორმალურად რჩება, კვეთის ძალა უცვლელად რჩება და დეტალები მწვავედ რჩება. სამი ღერძის გასვლა მხოლოდ სწორედ ქვევით შეიძლება ჩავიდეს ღრმა ადგილში, რაც აფარავს როგორ ღრმა და როგორ სუფთა შეიძლება კვეთა. ბრუნვისა და დახრის დამატებით იგივე რელიეფი უფრო ღრმა ჩანს და საჭიროებს ნაკლებ გასასუფთავებლად გასვლებს.
Როგორ აღწევს მანიპულატორი ყველა ღრმა ადგილსა და გამოკიდებულებას
Რობოტის მანიპულატორი ატარებს სპინდელს სტრუქტურაზე, რომელსაც გასტანს მთლიანად ფარავს პანელი. პრაქტიკაში ეს ნიშნავს, რომ ხელსაწყო შეძლებს ჩავარდნას ჩაღრმავებულ ბასეინში, აწევას ამაღლებულ კიდეზე და მთელი გზის გასაკეთებლად შეძლებს მუდმივი კონტაქტის კუთხის შენარჩუნებას. ქვის რელიეფის შემთხვევაში ეს კუთხე არის ყველაფერი. სწორად დაკვეთის შემთხვევაში ფლუტი სუფთა ნაკვეთს აჭრის, ხოლო კუთხის გადახრის შემთხვევაში კიდე გამოიყურება გაუსწორებელი ხაზებით ხახუნისა და სითბოს გამო.
Აქ მტვერსა და გაგრილების სითხეს მოძრაობასთან ერთად იგივე მნიშვნელობა აქვს. ქვის მტვერი ძალზე მცირე ნაკვეთების მქონე და აბრაზიულია. წყლის მუდმივი ნაკადი ამ ზონას სუფთა და უსაფრთხო რჩევს, აცილებს გრავირების სპინდელს და არ აძლევს ფხვნილს შესავსებლად ნაკვეთების უფრო მცირე ნაკვეთებს. მომზადებული ფოლადის გრავირების სპინდელები უკეთ იძლევიან ამ ტვირთს, რაც დიდი მოცულობის გასაკეთებლად დეტალების ერთნაირობას უზრუნველყოფს.
Სკანირებული მოდელიდან მეორედ გამოყენებადი ქვის რელიეფის შექმნა
Კარგი შედეგები იშვიათად იწყება მანქანაზე. ისინი იწყება გეომეტრიით. ბევრი საწარმო იძენს ფორმირებულ პროტოტიპს ან ფიზიკურ ნიმუშს, აღიქვამს მის ფორმას სკანერით და ამ მონაცემებს აქცევს ხელსაწყოს ტრაექტორიად. შემდეგ მანქანა ამ ფორმას მეორებს ყველა სლებზე, რომელსაც შეკვეთა მოითხოვს.
Ეს მეორებადობა არის ის უხმო უპირატესობა, რომელსაც არ ასახავენ ტექნიკურ სპეციფიკაციაში. როგორც კი ტრაექტორია ერთ ნიმუშზე დამტკიცდება, შემდეგი ასეული იდენტურად მოიძენს იგივე ფორმას. ქვემოთ მოცემული ცხრილი აჩვენებს საწარმოების მიერ ბუნებრივი ქვის ზედაპირზე რელიეფის შექმნის ყველაზე გავრცელებულ მეთოდებს.
Მეთოდი |
Დეტალების ხარისხი |
Ნიმუშებს შორის ერთნაირობა |
Ქვის ნარჩენები |
Საჭიროებული ოპერატორის კვალიფიკაცია |
Ხელოვნური გადაჭრა |
Ძალიან მაღალი, იცვლება მასტერის მიხედვით |
Დაბალი |
Დაბალი |
Ძალიან მაღალი |
3-ღერძიანი CNC ფრეზერი |
Საშუალო |
Მაღალი |
Საშუალო |
Ზომიერი |
7-ღერძიანი რობოტის მანიპულატორის გრავირება |
Მაღალი და მეორებადი |
Მაღალი |
Დაბალი |
Დაბალიდან ზომიერამდე |
Როგორ გამოიყურება ნამდვილი წარმოების ციკლი წარმოების ფლორზე
Ქვის დამუშავების მაღაზიაში რელიეფური პანელები წადიოდა მცირე ჯგუფის გამოჩენილი ხელოვნების მომხელეებთან, რომლებსაც შეეძლოთ თითოეულ კვირაში რამდენიმე დიდი ნაკეთობის დასრულება. სამუშაო ნამუშევარი სილამაზით გამოირჩეოდა, მაგრამ წარმოების მოცულობა მერყეობდა მიხედვად იმისა, ვინ იყო სამუშაო გრაფიკში. შემდეგ როგორც შევიდა შვიდღერძიანი გრავირების უჯრედი, დამტკიცებული ფაილი მთელი ღამე გამოიყენებოდა, ხოლო დილის ბათქეში ნიმუშის მსგავსება იყო სრული. წარმატება არ შემოიფარგლებოდა მხოლოდ წარმოების მოცულობით. ახალგაზრდა ოპერატორი შეძლებდა ფაილის ჩატვირთვას და მასტერის მსგავსებას მიღებას, რაც შეამსუბუქა იმ ცოტა ადამიანის წნევა, რომლებსაც ჭეშმარიტად ეცოდინებათ ეს ხელოვნება.
Ამ სტაბილურობის ტიპი ცვლის ასევე ფასდაკოტირებას. როდესაც მაღაზია შეძლებს ყოველი პანელის შესატყოლებლად დამოკიდებულების გარეშე სიზუსტეს, ის უფრო მკაცრ მიწოდების ვადებს აძლევს განაკვეთის გაფართოების გარეშე.
Მარმარილოს, გრანიტსა და კომპოზიტებზე ხელსაწყოების დასარეგულირებლად
Მარბლისთვის სჭირდება უფრო მსუბუქი შეხება. უფრო ნელი და სტაბილური მოძრაობა და უფრო ხელსაყრელი კავშირები არ აძლიერებენ მოწინავე კიდეების გატეხვას. გრანიტისთვის სჭირდება უფრო მძიმე ინსტრუმენტები და უფრო მეტი გაცივების სითხე, რადგან აბრაზიული ნაკრები სწრაფად კარგავს მკვეთრობას. სამრეწლო კომპოზიტები მდებარეობენ ამ ორ მასალას შორის და მათ სჭირდება ბალანსირებული მოწყობილობა.
ISO 9001:2015 და ISO 14001:2015 სტანდარტების შესაბამად შექმნილი და CE ნიშნით აღნიშნული მოწყობილობა ასახავს დოკუმენტირებულ პროცესების კონტროლის მიდგომას, რომელიც ამ სახის სამუშაოებში მნიშვნელოვანია. იგივე დისციპლინა გამოიხატება მწარმოებლებშიც, რომლებიც მონაწილეობენ ქვის მოპოვების მოწყობილობის ეროვნული სტანდარტების შემუშავებაში, სადაც მეტად მნიშვნელოვანია განმეორებადი სიზუსტე, არ არის მნიშვნელოვანი საჩვენებლის რიცხვები.
Ჯინგიანგი სთავაზობს წარმოების შესაძლებლობას, ხარისხის კონტროლს და მიწოდების ჯაჭვის მხარდაჭერობას, რაც ხსნის სამუშაო ადგილებს იმ სისტემების სტაბილური მუშაობის უზრუნველყოფას, რომლებიც პირველი დაყენების შემდეგ ასევე მუშაობენ.
Სარჩევი
- Რა ხდის რელიეფურ კერვვას ფლატ ქვის კვეთაზე რთულად
- Რატომ აღმატებს შვიდი ღერძი სამს, როდესაც ზედაპირი მრუდდება
- Როგორ აღწევს მანიპულატორი ყველა ღრმა ადგილსა და გამოკიდებულებას
- Სკანირებული მოდელიდან მეორედ გამოყენებადი ქვის რელიეფის შექმნა
- Როგორ გამოიყურება ნამდვილი წარმოების ციკლი წარმოების ფლორზე
- Მარმარილოს, გრანიტსა და კომპოზიტებზე ხელსაწყოების დასარეგულირებლად