
 EN


Warum ist Reliefgravur schwieriger als flache Steinbearbeitung
Ein flacher Schnitt hält die Schneide in einer Ebene und dringt durch die Platte. Bei der Reliefgravur muss die Maschine Tiefe, Schatten und Kontur in dieselbe Werkstückfläche einbringen – oft auf einer Oberfläche, die von vornherein niemals vollkommen eben war. Marmor und Granit reagieren unter dieser Belastung nicht identisch. Marmor besteht hauptsächlich aus Calcit und kratzt oder splittert bereits dann, wenn das Werkzeug verweilt oder der Vorschub abweicht. Granit ist härter und deutlich abrasiver, wodurch die Werkzeuge schneller verschleißen, aber eine schärfere Kante halten. Eine 3D-Steingravurmaschine muss beide Materialien beherrschen, und der zulässige Toleranzbereich schrumpft, je feiner das Relief wird.
Warum sieben Achsen drei Achsen überlegen sind, wenn die Oberfläche gekrümmt ist
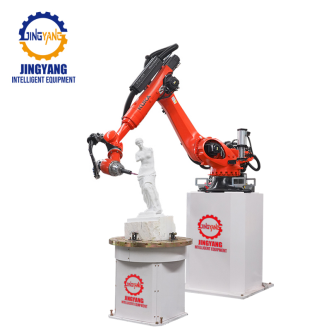
Die meisten Werkstätten stellen sich eine Fräsmaschine vor, die sich in drei Richtungen bewegt. Das reicht für Schilder und flache Nuten, doch für ein tiefes Relief mit Überhängen und geschwungenen Übergängen muss die Spindel während der Bewegung kippen und rotieren. Die Plattform im Typ HLRB-7A3D arbeitet auf sieben Achsen und kombiniert die Dynamik eines KUKA-Arms mit der SprutCAM-Toolpath-Software. Diese zusätzlichen Achsen ermöglichen es dem Fräskopf, sich stattdessen um das Werkstück herumzubewegen – anstatt den Stein in eine feste Position zwingen zu müssen.
Der Vorteil liegt im Kontaktwinkel. Wenn das Werkzeug stets senkrecht zur Oberfläche bleibt, bleibt die Schnittkraft gleichmäßig und die Details bleiben scharf. Ein Durchgang mit drei Achsen kann nur senkrecht in eine Vertiefung eindringen – was Tiefe und Sauberkeit des Schnitts begrenzt. Durch Hinzufügen von Rotation und Neigung liest dasselbe Relief tiefer ab und erfordert weniger Nachbearbeitungsdurchgänge.
Wie der Roboterarm in jede Vertiefung und jeden Überhang gelangt
Der Roboterarm führt die Spindel an einer Struktur mit großer, plattenübergreifender Reichweite. Praktisch bedeutet das, dass das Werkzeug in eine konkave Mulde eintauchen, entlang einer erhöhten Kante nach oben fahren und dabei stets einen konstanten Kontaktwinkel halten kann. Bei Steinreliefs ist dieser Winkel entscheidend. Bei korrektem Winkel schneidet die Fräsnut sauber ab; bei Abweichung wird die Kante durch Reibung und Hitze unscharf.
Staub und Kühlmittel sind hier genauso wichtig wie die Bewegung. Steinstaub ist fein und abrasiv. Ein kontinuierlicher Wasserstrom hält den Bearbeitungsbereich frei, schützt die Gravur-Spindel und verhindert, dass sich Pulver in den feineren Bereichen des Musters festsetzt. Hartstahl-Gravur-Spindeln widerstehen dieser Belastung besser und gewährleisten so über lange Serien hinweg konsistente Detailgenauigkeit.
Vom gescannten Modell zum wiederholbaren Steinrelief
Gute Ergebnisse beginnen selten an der Maschine. Sie beginnen mit der Geometrie. Viele Werkstätten bringen ein skulpturales Prototyp- oder ein physisches Muster ein, erfassen dessen Form mit einem Scanner und wandeln diese in einen Werkzeugweg um. Die Maschine wiederholt dann diese Form auf jeder Platte, die die Bestellung vorsieht.
Diese Wiederholbarkeit ist der stille Vorteil, den niemand in ein Datenblatt aufnimmt. Sobald der Weg an einem Werkstück erprobt ist, entstehen die nächsten hundert identisch. Die folgende Tabelle vergleicht gängige Verfahren, mit denen Werkstätten detaillierte Reliefs aus Naturstein herstellen.
Methode |
Detailgenaue Qualität |
Konsistenz über mehrere Werkstücke |
Steinabfall |
Erforderliche Bedienerkenntnisse |
Handfräser |
Sehr hoch, variiert je nach Handwerker |
Niedrig |
Niedrig |
Sehr hoch |
3-Achsen-CNC-Fräsmaschine |
Mittel |
Hoch |
Mittel |
Mittel |
7-Achsen-Roboterarm-Gravur |
Hoch und wiederholbar |
Hoch |
Niedrig |
Niedrig bis mittel |
So sieht ein echter Serienlauf in der Fertigungshalle aus
In einer Steinbearbeitungswerkstatt wurden die Reliefplatten früher an eine kleine Gruppe erfahrener Schnitzer weitergeleitet, die nur wenige große Stücke pro Woche fertigstellen konnten. Die Arbeit war kunstvoll, doch die Ausbringung schwankte je nach Schichtbesetzung. Nachdem eine Sieben-Achsen-Gravurzelle in Betrieb genommen wurde, lief die genehmigte Datei über Nacht durch, und die Morgenserie entsprach exakt der Musterprobe. Der Gewinn bestand nicht nur in einer höheren Durchsatzleistung: Auch ein weniger erfahrener Bediener konnte die Datei laden und Ergebnisse erzielen, die nahe am Meisterstandard lagen – was den Druck von den wenigen Fachleuten nahm, die das Handwerk wirklich beherrschten.
Diese Art von Stabilität verändert auch die Angebotsabgabe. Sobald ein Betrieb darauf vertrauen kann, dass jede Platte exakt der Spezifikation entspricht, kann er kürzere Lieferzeiten versprechen, ohne Pufferzeiten einzuplanen.
Feinjustierung der Werkzeuge für Marmor, Granit und Verbundwerkstoffe
Marmor erfordert eine schonendere Bearbeitung: weichere Bindungen und eine langsamere, gleichmäßigere Vorschubbewegung verhindern das Absplittern feiner Kanten. Granit benötigt härtere Werkzeuge und mehr Kühlschmierstoff, da die Schleifkörner ihre Schneidfähigkeit rasch verlieren. Technisch hergestellte Verbundwerkstoffe liegen dazwischen und profitieren von einer ausgewogenen Einstellung.
Ausrüstung, die gemäß den Normen ISO 9001:2015 und ISO 14001:2015 hergestellt wird und das CE-Kennzeichen trägt, spiegelt einen dokumentierten Ansatz zur Prozesssteuerung wider, der bei Aufgaben dieser Art entscheidend ist. Dasselbe Maß an Disziplin zeigt sich bei Herstellern, die an der Entwicklung nationaler Standards für Steinbergbaumaschinen mitwirken, wo wiederholbare Genauigkeit – nicht bloß Werbeangaben aus dem Showroom – schriftlich festgehalten wird.
Jingyang bietet Fertigungskapazität, Qualitätskontrolle und Lieferkettenunterstützung, die Steinbetrieben dabei helfen, Entlastungssysteme auch lange nach der Erstinstallation zuverlässig in Betrieb zu halten.
Inhaltsverzeichnis
- Warum ist Reliefgravur schwieriger als flache Steinbearbeitung
- Warum sieben Achsen drei Achsen überlegen sind, wenn die Oberfläche gekrümmt ist
- Wie der Roboterarm in jede Vertiefung und jeden Überhang gelangt
- Vom gescannten Modell zum wiederholbaren Steinrelief
- So sieht ein echter Serienlauf in der Fertigungshalle aus
- Feinjustierung der Werkzeuge für Marmor, Granit und Verbundwerkstoffe