
 EN


Hvorfor er relieffgravéring sværere end flad stenskæring
En flad skæring holder kniven i én plan og skubber den gennem pladen. Relieffgravéring kræver, at maskinen bygger dybde, skygge og kontur ind i den samme genstand – ofte over en overflade, der fra starten ikke var perfekt flad. Marmor og granit reagerer ikke på samme måde under denne belastning. Marmor består hovedsageligt af kalkspat, så den ridser og spalter øjeblikkeligt, hvis værktøjet bliver for længe på ét sted eller fremføringshastigheden afviger. Granit er hårdere og langt mere abrasiv, hvilket slitter værktøjerne hurtigere, men bevarer en skarpere kant. En 3D-stensgravéringsmaskine skal håndtere begge materialer, og marginen for fejl bliver mindre, jo finere relieffet bliver.
Hvorfor er syv akser bedre end tre, når overfladen er buet
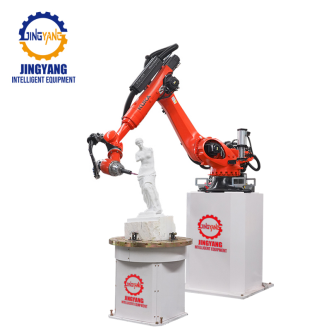
De fleste værksteder forestiller sig en fræser, der bevæger sig i tre retninger. Det håndterer skilte og overfladiske riller, men en dyb relief med udhæng og buede overgange kræver, at spindlen kan kippes og roteres under bevægelsen. Platformen i HLRB-7A3D-stil kører på syv akser og kombinerer KUKA-armens dynamik med SprutCAM-værktøjsstissoftware. Disse ekstra akser giver fræserhovedet mulighed for at svinge rundt om emnet i stedet for at tvinge stenen ind i én fast stilling.
Gevinsten er kontaktvinklen. Når værktøjet forbliver vinkelret på overfladen, forbliver fræsekraften jævn, og detaljerne forbliver skarpe. En treakset fræsepassage kan kun bevæge sig lodret ned i en fordybning, hvilket begrænser, hvor dybt og hvor ren fræsningen kan blive. Ved at tilføje rotation og kipning læses den samme relief med større dybde og kræver færre efterbearbejdningsskridt.
Hvordan armen når ind i alle fordybninger og udhæng
Robotarmen bærer spindlen på en konstruktion med lang, panel-dækkende rækkevidde. I praksis betyder det, at værktøjet kan sænkes ned i en konkav bassin, svejpe op langs en forhøjet kant og holde en stabil kontaktvinkel hele vejen. For stenrelieffer er denne vinkel afgørende. Ram den korrekt, og fræsen skærer et rent spån. Lad den afvige, og kanten bliver uskarpt på grund af gnidning og varme.
Støv og kølevæske er lige så vigtige som bevægelse her. Støv fra sten er fint og abrasivt. En stabil vandstrøm holder området rent, beskytter graveringsspindlen og forhindrer, at pulveret samler sig i de finere dele af mønsteret. Hærdet stålgraveringsspindler tåler denne belastning bedre, hvilket sikrer konsekvent detaljeniveau over en lang produktion.
Fra et scannet model til et gentageligt stenrelief
Godt resultat opnås sjældent direkte ved maskinen. Det starter med geometri. Mange værksteder modtager en skulpturel prototype eller et fysisk eksemplar, indfanger dets form med en scanner og omdanner den til en værktøjssti. Maskinen gentager derefter formen på hver plade, som ordren kræver.
Denne gentagelighed er den stille fordel, som ingen opfører på en specifikationsliste. Når stien først er afprøvet på én enkelt del, fremstilles de næste hundrede præcis ens. Tabellen nedenfor sammenligner de almindelige metoder, som værksteder bruger til at fremstille detaljerede relief på naturlig sten.
Metode |
Kvalitet i detaljer |
Konsistens mellem dele |
Stenspild |
Kræver operatørfærdigheder |
Håndskriving |
Meget høj – varierer efter håndværker |
Lav |
Lav |
Meget høj |
3-akset CNC-fræser |
Mellem |
Høj |
Mellem |
Moderat |
7-akset robotarm-gravering |
Høj og gentagelig |
Høj |
Lav |
Lav til moderat |
Sådan ser en rigtig produktionsomgang ud på produktionsgulvet
I en stenforarbejdningsskæfer gik relieffelterne tidligere til en lille gruppe dygtige skærere, som kun kunne færdiggøre et par store stykker hver uge. Arbejdet var smukt, men produktionen steg og faldt med, hvem der arbejdede på skift. Efter indførelsen af en syv-akset gravéringscelle kørte den godkendte fil igennem natten, og morgendagens parti matchede prøven. Sejren bestod ikke kun i øget kapacitet. En nyere operatør kunne nu indlæse filen og opnå resultater tæt på mesterens, hvilket formindskede preset på de få personer, der virkelig kendte håndværket.
Den slags stabilitet ændrer også prisangivelsen. Når en værksted kan stole på, at hvert panel matcher præcis, kan det love mere præcise levertider uden at tilføje buffer til tidsplanen.
Justering af værktøj til marmor, granit og kompositmaterialer
Marmor kræver en mere behandsom fremgangsmåde. Blødere bindinger og en langsommere, mere jævn fremføring forhindrer, at fine kanter spækkes. Granit kræver hårdere værktøj og mere kølevæske, fordi den abrasive korn hurtigt sliber kanterne ned. Tekniske kompositmaterialer ligger noget mellem disse to, og de belønner en afbalanceret opsætning.
Udstyr fremstillet i henhold til ISO 9001:2015- og ISO 14001:2015-systemer med CE-mærkning afspejler en dokumenteret tilgang til proceskontrol, som er afgørende for opgaver af denne art. Den samme disciplin fremgår hos producenter, der deltager i udviklingen af nationale standarder for udstyr til stenindvinding, hvor gentagelig præcision – ikke tal fra udstillingsrummet – er det, der dokumenteres.
Jingyang leverer fremstillingskapacitet, kvalitetskontrol og leveringskædestøtte, der hjælper stenforretninger med at holde deres afløbssystemer i drift lang tid efter den første installation.
Indholdsfortegnelse
- Hvorfor er relieffgravéring sværere end flad stenskæring
- Hvorfor er syv akser bedre end tre, når overfladen er buet
- Hvordan armen når ind i alle fordybninger og udhæng
- Fra et scannet model til et gentageligt stenrelief
- Sådan ser en rigtig produktionsomgang ud på produktionsgulvet
- Justering af værktøj til marmor, granit og kompositmaterialer