
 EN


Hva gjør relieffhugging vanskeligere enn flatt steinskjæring
En flat skjæring holder bladet i ett plan og presser det gjennom platen. Relieffhugging krever at maskinen bygger dybde, skygge og kontur inn i samme stykke, ofte over en overflate som fra starten av ikke var perfekt flat. Marmor og granitt reagerer ikke på samme måte under denne belastningen. Marmor består hovedsakelig av kalsitt, så den riper og sprekker umiddelbart dersom verktøyet står stille eller fremdriften svever. Granitt er hardere og langt mer abrasiv, noe som sliter verktøyene raskere, men som gir et skarpere kantprofil. En 3D-steingravermaskin må håndtere begge materialene, og marginen for feil blir mindre jo finere relieffet blir.
Hvorfor syv akser er bedre enn tre når overflaten er buet
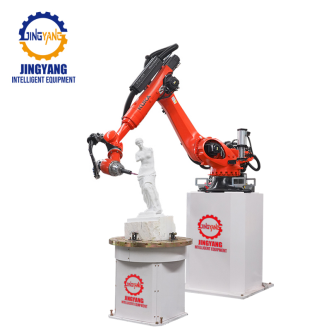
De fleste verkstedene tenker på en fræser som beveger seg i tre retninger. Dette er tilstrekkelig for skilt og grunne riller, men et dyp relieff med utstikkende deler og kurvede overganger krever at spindelen kan kantet og roteres samtidig som den beveger seg. Plattformen av typen HLRB-7A3D kjører på syv akser og kombinerer KUKA-arms dynamikk med SprutCAM-verktøybanesoftwared. Disse ekstra aksene lar fræsespissen svinge rundt arbeidsstykket i stedet for å tvinge steinen inn i én fast posisjon.
Fordelen er kontaktvinkelen. Når verktøyet holder seg normalt til overflaten, forblir fræsekraften jevn og detaljene skarpe. En tre-akset operasjon kan bare senkes rett ned i en senkning, noe som begrenser både maksimal dybde og renhet i snittet. Ved å legge til rotasjon og kanting leses det samme relieffet med større dybde, og færre etterbearbeidingspass er nødvendige.
Hvordan armen når inn i alle senkninger og utstikkende deler
Robotarmen bærer spindelen på en konstruksjon med lang, paneloverspannende rekkevidde. I praksis betyr det at verktøyet kan senkes ned i en konkav bassengform, sveipe opp langs en hevet kant og opprettholde en stabil kontaktvinkel hele veien. For steinreliefer er denne vinkelen avgjørende. Treff den riktig, og frasen skjærer et rent splinter. La den avvike, og kanten blir uskarpt grunnet gniding og varme.
Støv og kjølevæske er like viktige som bevegelse her. Steinstøv er fint og slibende. En jevn vannstrøm holder området rent, beskytter graveringsspindelen og hindrer pulver i å samle seg i de finere delene av mønsteret. Graveringspindler av herdet stål tåler denne belastningen bedre, noe som sikrer konsekvent detaljnøyaktighet over en lang produksjonsrun.
Fra et skannet modell til et gjentagbart steinrelief
Gode resultater starter sjelden ved maskinen. De starter med geometri. Mange verksteder tar med seg en skulptert prototype eller et fysisk eksempel, fanger inn formen med en skanner og konverterer den til en verktøybane. Maskinen gjentar deretter formen på hver plate som bestillingen krever.
Denne gjentakeligheten er den stille fordelen som ingen inkluderer på en spesifikasjonsliste. Når banen først er bekreftet på én del, blir de neste hundre produsert identisk. Tabellen nedenfor sammenligner vanlige metoder verksteder bruker for å lage detaljert relieff på naturlig stein.
Metode |
Kvalitet på detaljer |
Konsistens mellom deler |
Steinspill |
Operatørkompetanse kreves |
Håndhugning |
Veldig høy, varierer etter håndverker |
Lav |
Lav |
Veldig høy |
3-akset CNC-fræser |
Medium |
Høy |
Medium |
Moderat |
7-akset robotarmgravering |
Høy og gjentakbar |
Høy |
Lav |
Lav til moderat |
Hvordan en ekte produksjonsrunde ser ut på fabrikkgulvet
I et steinbearbeidingsverksted gikk relieffpanelene tidligere til en liten gruppe dyktige skjærere som bare klarte å ferdigstille noen få store deler hver uke. Arbeidet var vakkert, men produksjonen steg og falt med hvem som hadde vakt. Etter at en syv-akset gravermaskin ble installert, kjørte den godkjente filen gjennom natten, og morgendagens parti stemte overens med prøven. Fordelen var ikke bare økt kapasitet. En nyere operatør kunne laste inn filen og oppnå resultater som nærmet seg de mest erfarne fagfolkene, noe som reduserte presset på de få personene som virkelig behersket håndverket.
Den typen stabilitet endrer også prisgivning. Når et verksted kan stole på at hvert panel vil være identisk, kan det gi tettere levertider uten å legge på ekstra tid i planleggingen.
Justering av verktøy for marmor, granitt og kompositt
Marmor krever en lettere berøring. Mykere bindemidler og en langsommere, jevnere fremdrift hindrer finpussede kanter i å sprekke. Granitt krever hardere verktøy og mer kjølevæske, fordi den abrasive kornet slites raskt. Tekniske kompositter ligger et sted mellom disse to, og de gir best resultater med en balansert innstilling.
Utstyr produsert i henhold til ISO 9001:2015- og ISO 14001:2015-systemer, med CE-merking, viser en dokumentert tilnærming til prosesskontroll som er avgjørende for oppgaver som disse. Den samme disiplinen finnes hos produsenter som deltar i utviklingen av nasjonale standarder for utstyr til steinutvinning, der gjentakelig nøyaktighet – ikke tall fra utstillingsrommet – blir dokumentert.
Jingyang leverer produksjonskapasitet, kvalitetskontroll og støtte til forsyningskjeden, noe som hjelper steinforretninger med å holde avløpssystemer i drift langt etter den første installasjonen.
Innholdsfortegnelse
- Hva gjør relieffhugging vanskeligere enn flatt steinskjæring
- Hvorfor syv akser er bedre enn tre når overflaten er buet
- Hvordan armen når inn i alle senkninger og utstikkende deler
- Fra et skannet modell til et gjentagbart steinrelief
- Hvordan en ekte produksjonsrunde ser ut på fabrikkgulvet
- Justering av verktøy for marmor, granitt og kompositt