
 EN


Düz Taş Kesimine Göre Kabartma Oymacılığını Daha Zor Yapan Nedir
Düz bir kesim, bıçağı tek bir düzlemde tutar ve levhayı deler. Kabartma oymacılığı ise makinenin aynı parçaya derinlik, gölge ve kontür kazandırmasını ister; bu genellikle baştan beri tam olarak düz olmayan bir yüzey üzerinde yapılır. Mermer ve granit, bu yük altında aynı şekilde tepki vermez. Mermer çoğunlukla kalsitten oluşur; bu yüzden kesici takımda bir gecikme ya da ilerleme sapması olduğunda hemen çizilir ve çatlar. Granit daha sert ve çok daha aşındırıcıdır; bu nedenle takımın aşınmasını hızlandırır ama daha net bir kenar kalitesi sağlar. A 3B taş gravür makinesi her iki malzemeyi de yönetmek zorundadır ve kabartmanın detayı arttıkça hata payı daralır.
Yüzey Eğrildiğinde Neden Yedi Eksen Üç Eksenden Daha İyidir
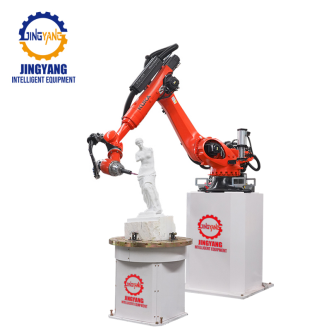
Çoğu mağaza, üç yönde kayan bir freze tezgâhını gösterir. Bu, işaretleri ve yüzeysel olukları işler; ancak çıkıntılı ve kıvrımlı geçişler içeren derin kabartmalar için, millin hareket ederken eğilmesi ve dönmesi gerekir. HLRB-7A3D tarzı platform yedi eksende çalışır ve KUKA kolu dinamiğini SprutCAM takım yolu yazılımıyla birleştirir. Bu ek eksenler, kesme başlığının iş parçası etrafında salınmasına izin verir; böylece taşın sabit bir pozisyonda tutulması zorunluluğu ortadan kalkar.
Avantaj, temas açısındadır. Takım yüzeye dik konumda kalırsa kesme kuvveti dengeli kalır ve detaylar keskinliğini korur. Üç eksenli bir işlem yalnızca bir boşluğa doğrudan aşağı doğru inebilir; bu da kesimin ne kadar derin ve temiz olabileceğini sınırlandırır. Dönme ve eğilme eklendiğinde aynı kabartma daha derin okunur ve daha az temizleme geçişi gerektirir.
Kolun Her Boşluğa ve Çıkıntıya Nasıl Ulaştığı
Robot kolu, uzun ve paneli kaplayan bir erişime sahip bir yapı üzerinde mili taşır. Uygulamada bu, aletin çukur bir havuza inebilmesi, yükselen bir kenar boyunca yukarı doğru süpürmesi ve tüm bu süreçte sabit bir temas açısı koruyabilmesi anlamına gelir. Taş kabartma işleri için bu açı tamamen belirleyicidir. Doğru açıda çalışılırsa freze temiz bir talaş keser; açı kayarsa kenar, sürtünme ve ısı nedeniyle bulanıklaşır.
Burada toz ve soğutma sıvısı hareket kadar önemlidir. Taş tozu ince ve aşındırıcıdır. Sabit bir su akışı, işlem alanını temiz tutar, kazıma milini korur ve tozun desenin daha ince kısımlarına yerleşmesini engeller. Sertleştirilmiş çelik kazıma milleri bu yük altında daha dayanıklı olur ve böylece uzun süreli üretimde detayların tutarlı kalmasını sağlar.
Taranan Bir Modelden Tekrarlanabilir Bir Taş Kabartmaya
İyi sonuçlar nadiren makinede başlar. Geometriyle başlar. Birçok atölye, şekillendirilmiş bir prototip ya da fiziksel bir örnek getirir, şeklini bir tarayıcıyla yakalar ve bunu bir takım yolu haline getirir. Ardından makine, siparişte belirtilen her tezgâh üzerinde bu formu tekrarlar.
Bu tekrarlanabilirlik, kimse tarafından teknik özellikler listesine eklenmeyen sessiz bir avantajdır. Bir parça üzerinde doğrulanmış olan yol, sonraki yüz parçada aynı şekilde çıkar. Aşağıdaki tablo, atölyelerin doğal taş üzerinde detaylı kabartma üretmesinin yaygın yollarını karşılaştırmaktadır.
Yötem |
Detay kalitesi |
Parçalar arasında tutarlılık |
Taş atığı |
Operatör becerisi gereklidir |
Elle oyulma |
Çok yüksek, usta kişiye göre değişir |
Düşük |
Düşük |
Çok Yüksek |
3-eksenli CNC freze tezgâhı |
Orta |
Yüksek |
Orta |
Orta düzey |
7-eksenli robot kolu oyma |
Yüksek ve tekrarlanabilir |
Yüksek |
Düşük |
Düşük ile Orta |
Gerçek Üretim Dönemi Tesis Zemininde Nasıl Görünür
Bir mermer işçiliği dükkanında, kabartma panelleri haftada yalnızca birkaç büyük parçayı tamamlayabilen küçük bir grup yetenekli oymacıya gidiyordu. İşler çok güzeldi ama üretim, nöbet tutan kişiye göre artıp azalıyordu. Yedi eksenli bir oyma hücresi geldikten sonra onaylı dosya gece boyu çalıştırıldı ve sabah partisi numuneye tam olarak uydu. Kazanım yalnızca üretim hızı değildi. Daha yeni bir operatör dosyayı yükleyebilir ve ustaların elde ettiği sonuca çok yakın bir sonuç elde edebilirdi; bu da gerçekten bu alanda uzman olan birkaç kişinin üzerindeki baskıyı azalttı.
Bu tür kararlılık aynı zamanda teklif verme sürecini de değiştirir. Bir dükkan her panelin birbirine tam olarak uymasına güvenebildiğinde, takvimi şişirmeden daha sıkı teslim süreleri vaat edebilir.
Mermer, Granit ve Kompozit İçin Takım Ayarı
Mermer daha hafif bir dokunuş ister. Daha yumuşak bağlar ve daha yavaş, daha sabit bir ilerleme hızı ince kenarların kırılmasını önler. Granit ise daha sert takım ve daha fazla soğutucu sıvı ister çünkü aşındırıcı tanecikler kenarları çok çabuk köreltir. Mühendislikle üretilen kompozitler bunların arasında bir yerdedir ve dengeli bir ayarla ödüllendirilir.
ISO 9001:2015 ve ISO 14001:2015 sistemleri kapsamında üretilen, CE işareti taşıyan ekipmanlar, bu tür işlerde önemli olan süreç kontrolüne dair belgelendirilmiş bir yaklaşımı yansıtır. Aynı disiplin, taş madenciliği ekipmanları için ulusal standart geliştirme çalışmalarına katılan üreticilerde de görülür; burada kaydedilen şey, vitrindeki rakamlar değil, tekrarlanabilir doğruluktur.
Jingyang, taş işletmelerinin ilk kurulumdan çok sonra bile tahliye sistemlerini sorunsuz çalıştırmasını sağlayan üretim kapasitesi, kalite kontrolü ve tedarik zinciri desteği sunar.
İçindekiler Tablosu
- Düz Taş Kesimine Göre Kabartma Oymacılığını Daha Zor Yapan Nedir
- Yüzey Eğrildiğinde Neden Yedi Eksen Üç Eksenden Daha İyidir
- Kolun Her Boşluğa ve Çıkıntıya Nasıl Ulaştığı
- Taranan Bir Modelden Tekrarlanabilir Bir Taş Kabartmaya
- Gerçek Üretim Dönemi Tesis Zemininde Nasıl Görünür
- Mermer, Granit ve Kompozit İçin Takım Ayarı