
 EN


Ինչն է դժվարացնում ռելիեֆային փորագրումը հարթ քարի կտրման համեմատ
Հարթ կտրումը պահում է սրածայրը մեկ հարթության մեջ և այն մտցնում է սալի մեջ։ Ռելիեֆային փորագրումը պահանջում է, որ մեքենան ստեղծի խորություն, ստվեր և կոնտուր նույն մասի վրա, հաճախ մակերևույթի վրա, որը սկզբից անգամ չի եղել ամբողջովին հարթ։ Մարմարը և գրանիտը տարբեր կերպ են արձագանքում այդ բեռին։ Մարմարը հիմնականում կազմված է կալցիտից, ուստի գործիքը միայն մի փոքր կանգնելու կամ մեքենայի արագության շեղման դեպքում անմիջապես գծանում է կամ կտրում է այն։ Գրանիտը ավելի կարծր է և շատ ավելի մաշվող, որը արագացնում է գործիքների մաշվելը, սակայն պահում է ավելի սուր եզր։ Մեկը 3D քարե փորագրման մեքենա պետք է կառավարի երկու նյութերը էլ, և սխալի համար մնացած տեղը փոքրանում է, երբ ռելիեֆը դառնում է ավելի մանր։
Ինչու՞ է յոթ առանցքը գերազանցում երեքը, երբ մակերեսը կորանում է
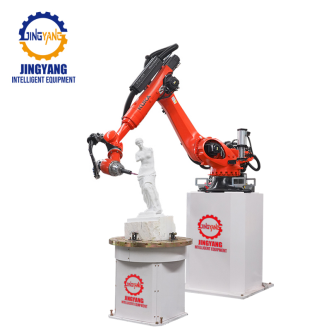
Շատ արհեստանոցներ պատկերացնում են մեքենայի շարժումը երեք ուղղությամբ։ Դա բավարար է սայների և մակերեսային փոսերի համար, սակայն խորը ռելիեֆը՝ արտայացումներով և կորացված անցումներով, պահանջում է, որ սղոցի առանցքը թեքվի և պտտվի՝ միաժամանակ շարժվելով։ HLRB-7A3D ոճի հարթակը աշխատում է յոթ առանցքով՝ միավորելով KUKA մեքենայի դինամիկան SprutCAM գործիքային ճանապարհի ծրագրային ապահովման հետ։ Այդ լրացուցիչ առանցքները թույլ են տալիս կտրող գլխին շրջվել մշակվող մասի շուրջը՝ այլ ուղղությամբ չստիպելով քարը մնալ անշարժ դիրքում։
Արդյունքը շփման անկյունն է։ Երբ գործիքը մնում է մակերեսին ուղղահայաց, կտրման ուժը մնում է հավասարաչափ, և մանրամասները՝ սուր։ Երեք առանցքով կատարված անցումը կարող է միայն ուղղաձիգ իջնել փոսի մեջ, ինչը սահմանափակում է կտրման խորությունն ու մաքրությունը։ Պտտումն ու թեքումը ավելացնելով՝ նույն ռելիեֆը ավելի խոր է կարդացվում և պահանջում է ավելի քիչ մաքրման անցումներ։
Ինչպես է մեքենան հասնում յուրաքանչյուր փոսի և արտայացման մեջ
Ռոբոտային թևը պահում է սպինդելը երկար, սալի ամբողջ երկարությամբ ձգվող կառուցվածքի վրա: Իրականում սա նշանակում է, որ գործիքը կարող է իջնել խորշավոր ավազանի մեջ, շփվել բարձրացված եզրի երկայնքով և պահպանել հաստատուն շփման անկյուն ամբողջ ճանապարհին: Քարե ռելիեֆի համար այդ անկյունը որոշիչ է: Ճիշտ անկյան դեպքում ֆրեզը մաքրորեն կտրում է մետաղի շերտը, իսկ անկյան շեղումը հանգեցնում է եզրի անորոշման՝ շփման և տաքացման պատճառով:
Այստեղ փոշին և սառեցնող հեղուկը նույնքան կարևոր են, որքան շարժումը: Քարի փոշին բարակ է և աբրազիվ: Հաստատուն ջրի հոսքը պահում է գոտին մաքուր, պաշտպանում է փորագրման սպինդելը և կանխում է փոշու մտնելը նախշի ավելի բարդ մասերի մեջ: Պատրաստված հարդացված ստալի փորագրման սպինդելները ավելի լավ են դիմում այդ բեռնվածքին, ինչը երկար աշխատանքի ընթացքում պահպանում է մանրամասների համասեռությունը:
Սկանավորված մոդելից մինչև կրկնվող քարե ռելիեֆ
Լավ արդյունքները հազվադեպ են սկսվում մեքենայի մոտ։ Դրանք սկսվում են երկրաչափությամբ։ Շատ արհեստանոցներ մուտք են գործում ձևավորված նախատիպ կամ ֆիզիկական նմուշ, սկանավորում են դրա ձևը և վերածում գործիքային ճանապարհի։ Այնուհետև մեքենան կրկնում է այդ ձևը յուրաքանչյուր սալի վրա՝ համաձայն պատվերի։
Այս կրկնելիությունը մեքենայի տեխնիկական բնութագրության ցուցակում որևէ մեկը չի նշում, սակայն դա մեծ առավելություն է։ Երբ ճանապարհը ստուգված է մեկ մասի վրա, հաջորդ հարյուրը ճշգրիտ նույնն են ստացվում։ Ստորև բերված աղյուսակը ցույց է տալիս արհեստանոցների կողմից բնական քարի վրա մանրամասն ռելիեֆի ստեղծման տարածված եղանակները։
Մեթոդ |
Մանրամասնության որակ |
Մասերի միջև համատեղելիություն |
Քարի պակասուրդ |
Պահանջվող օպերատորի մասնագիտական վարպետություն |
Դաստական կարինգ |
Շատ բարձր, կախված է վարպետից |
Ցածր |
Ցածր |
Շատ բարձր |
3-առանցքանի CNC մեքենա |
Միջին |
Բարձր |
Միջին |
Միջին |
7-առանցքանի ռոբոտային բազուկի փորագրում |
Բարձր և կրկնելի |
Բարձր |
Ցածր |
Ցածր մինչև չափավոր |
Ինչպես է թվում իրական արտադրական շարքը արտադրամասում
Քարի մշակման արհեստանոցում ռելիեֆային սալիկները սովորաբար ուղարկվում էին փոքր խմբի մասնագետ քարագործների, ովքեր շաբաթական կարող էին ավարտել միայն մի քանի մեծ մասնակի արտադրանք։ Աշխատանքը գեղեցիկ էր, սակայն արտադրության ծավալը կախված էր այն անձանցից, ովքեր այդ օրը աշխատում էին շիֆտում։ Յոթ առանցքանի փորագրման բջիջի ներդրումից հետո հաստատված ֆայլը աշխատում էր գիշերը, իսկ առավոտյան ստացված մասնակի արտադրանքը համապատասխանում էր նմուշին։ Հաջողությունը չէր սահմանափակվում միայն արտադրության ծավալով։ Նոր օպերատորը կարող էր ֆայլը բեռնել և ստանալ արդյունք, որը մոտ էր վարպետի ստեղծածին, ինչը թեթևացնում էր ճնշումը այն քիչ մասնագետների վրա, ովքեր իրականում տիրապետում էին այդ արվեստին։
Այդ տեսակի կայունությունը փոխում է նաև գնային առաջարկների կազմման գործընթացը։ Երբ արհեստանոցը կարող է վստահել, որ յուրաքանչյուր սալիկը համապատասխանում է նմուշին, այն կարող է ավելի ճշգրիտ առաքման ժամկետներ առաջարկել՝ առանց ժամանակացույցը լրացնելու ավելցուկային ժամանակով։
Մարմարի, գրանիտի և կոմպոզիտների համար գործիքավորման ճշգրտում
Մարբլը պահանջում է ավելի թեթև շփում։ Ավելի մեղմ կապերը և ավելի դանդաղ, ստաբիլ մատակարարումը պահպանում են մանր եզրերը ճեղքվելուց։ Գրանիտը պահանջում է ավելի կոշտ գործիքավորում և ավելի շատ սառեցնող հեղուկ, քանի որ աբրազիվ հատիկները արագ կորցնում են սրությունը։ Տեխնիկական կոմպոզիտները գտնվում են միջանկյալ դիրքում և պարգևատրում են հավասարակշռված կարգավորումը։
Սարքավորումները, որոնք արտադրվել են ISO 9001.2015 և ISO 14001.2015 ստանդարտների համաձայն և ունեն CE նշանակում, ցույց են տալիս փաստաթղթերով հաստատված գործընթացների վերահսկման մոտեցում, որը կարևոր է այսպիսի աշխատանքների համար։ Նույն ճշգրտության և կարգավորվածության մոտեցումը դրսևորվում է նաև այն արտադրողների մոտ, որոնք մասնակցում են ազգային ստանդարտների մշակմանը քարի հանքավայրերի սարքավորումների համար, որտեղ գրառվում է կրկնվող ճշգրտությունը, այլ ոչ թե ցուցասրահային ցուցանիշները։
Ջինյանգը առաջարկում է արտադրական հնարավորություններ, որակի վերահսկման համակարգ և մատակարարային շղթայի աջակցություն, որոնք օգնում են քարի վարպետանոցներին պահպանել արտահանման համակարգերը աշխատաստանդարտների մեջ՝ առաջին տեղադրումից հետո երկար ժամանակ շարունակելով արդյունավետ աշխատել։
Բովանդակության աղյուսակ
- Ինչն է դժվարացնում ռելիեֆային փորագրումը հարթ քարի կտրման համեմատ
- Ինչու՞ է յոթ առանցքը գերազանցում երեքը, երբ մակերեսը կորանում է
- Ինչպես է մեքենան հասնում յուրաքանչյուր փոսի և արտայացման մեջ
- Սկանավորված մոդելից մինչև կրկնվող քարե ռելիեֆ
- Ինչպես է թվում իրական արտադրական շարքը արտադրամասում
- Մարմարի, գրանիտի և կոմպոզիտների համար գործիքավորման ճշգրտում